

 English
 Français
 Deutsch

Contenido
- 1 Qué hacen realmente los insertos roscados para automóviles dentro de una junta
- 2 Las seis familias de insertos roscados para automóviles y dónde pertenece cada uno
- 3 Opciones de materiales y revestimientos para insertos roscados para automóviles
- 4 Especificación del tamaño del orificio, tamaño de la rosca y longitud de compromiso
- 5 Herramientas de instalación y verificación de la realidad de la línea de montaje
- 6 Calidad, trazabilidad y elección de un fabricante de insertos roscados para automóviles
- 7 Escenarios de aplicación: motor, transmisión, chasis y bandejas para vehículos eléctricos
- 8 Reparación y Mantenimiento: Roscas Peladas y Tapones de Drenaje
- 9 Tarjetas de configuración: combinar el estilo de inserción con el jefe que tienes
- 10 Costo, plazo de entrega y abastecimiento de insertos roscados para automóviles
- 11 Preguntas frecuentes sobre insertos roscados para automóviles
- 11.1 ¿De qué material se fabrican habitualmente los insertos roscados para automóviles?
- 11.2 ¿Debo utilizar un inserto de hilo de alambre o un inserto autorroscante?
- 11.3 ¿Qué tamaño de orificio piloto necesito para un inserto autorroscante?
- 11.4 ¿Los insertos roscados para automóviles funcionan en bloques de motor de aluminio?
- 11.5 ¿Cómo evito que un inserto retroceda debido a la vibración?
- 11.6 ¿Es un inserto de acero inoxidable más débil que uno de acero al carbono?
- 11.7 ¿Puedo instalar insertos roscados para automóviles a mano?
- 11.8 ¿Qué debo comprobar en la inspección del primer artículo de un prospecto?
- 11.9 ¿A qué profundidad se debe instalar un inserto?
- 11.10 ¿Puede el mismo proveedor proporcionar insertos, grifos y herramientas de instalación?
- 12 Adónde ir a continuación
Un saliente M8 en una carcasa de transmisión de aluminio fundido se desprende la primera vez que una llave dinamométrica pasa 28 Nm. La línea se detiene, la vivienda va a un contenedor de chatarra y el coste real no es la vivienda. Es el turno perdido, el informe de contención, la notificación al cliente y los tres ingenieros que pasan dos días demostrando que la falla fue un problema de especificación de orificios y no un problema de ensamblaje. Los insertos roscados para automóviles son piezas pequeñas y baratas que evitan exactamente este tipo de eventos, y se eligen meses antes en una nota de dibujo que dice algo así como "inserto autorroscante M8 x 1,25, inoxidable o equivalente".
Aquí está la conclusión desde el principio. La familia de plaquitas importa mucho más que la marca. Un inserto de hilo de alambre, un inserto autorroscante y un inserto de bloqueo con llave no son intercambiables porque transfieren la carga al material base de tres maneras completamente diferentes. Una vez que se arregla la familia, el material y el recubrimiento se convierten en una cuestión de corrosión y temperatura, y la tolerancia del agujero se convierte en una cuestión de herramientas y procesos. Si se equivoca en el pedido, gastará dinero en tolerancias más estrictas que la aplicación nunca necesitó, mientras que el riesgo real, que es un inserto giratorio o extraíble, permanece intacto.
Este artículo analiza las seis familias de insertos roscados para automóviles, los materiales y recubrimientos que tienen sentido en el trabajo del motor, la transmisión, el chasis y la bandeja de la batería de los vehículos eléctricos, las especificaciones de orificios y roscas que deciden si un inserto resiste, las herramientas que mantienen una línea en movimiento y las preguntas que debe hacerle a cualquier fabricante o proveedor antes de emitir una orden de compra. Se cierra con una guía de mantenimiento para hilos pelados, un conjunto de preguntas frecuentes y un breve módulo de recursos.
Qué hacen realmente los insertos roscados para automóviles dentro de una junta
Un inserto hace un trabajo: mueve el hilo que soporta la carga fuera de un material base débil y lo lleva a un elemento reemplazable más fuerte. El aluminio, el magnesio, las piezas fundidas a presión de zinc, las chapas de acero, los compuestos y los plásticos tienen algo en común. Cuando cortas un hilo directamente en ellos, el modo de falla no es un perno roto. Es un hilo cortado o tirado en el material más blando, que es la parte cara.
Piensa en los números. Un perno de acero de grado 8.8 en una protuberancia de aluminio podría fallar en el perno mucho antes de que falle el aluminio, lo cual es bueno, porque lo que se desea es que el perno sea el eslabón débil. Un perno de grado 10,9 en el mismo saliente invierte esa relación. Ahora la rosca de aluminio se corta y el perno sobrevive, lo que significa que se destruye una carcasa para salvar el perno. Una inserción cambia la proporción. Le da al saliente de aluminio una rosca interna de acero o acero inoxidable con un área de corte efectiva más grande y distribuye la carga a lo largo de una longitud de compromiso más larga, de modo que la junta se comporta de la forma prevista por el diseño.
Hay una segunda función, menos discutida. Las inserciones crean repetibilidad. Un orificio roscado en aluminio fundido varía según la porosidad, el ángulo de inclinación, el desgaste de la herramienta y la posición de sujeción. Un inserto preformado, instalado con una herramienta controlada, proporciona la misma posición de rosca y el mismo comportamiento de extracción en la unidad 1 y en la unidad 100.000. Para un fabricante que utiliza un ensamblaje crítico para la seguridad, esa repetibilidad vale más que el precio unitario del inserto.
Finalmente, los insertos crean facilidad de servicio. Cuando una rosca se daña en el campo, una bobina helicoidal o un inserto de bloqueo con llave convierte una carcasa de desecho en una reparada. En el sector ferroviario y de vehículos pesados, donde las piezas fundidas pueden costar miles de dólares y los plazos de entrega pueden durar meses, esa única propiedad ha mantenido en funcionamiento flotas enteras.
Las seis familias de insertos roscados para automóviles y dónde pertenece cada uno
La mayoría de los errores de abastecimiento ocurren porque los compradores tratan todos los encartes como una sola categoría. No lo son. La siguiente tabla resume las seis familias que aparecen con mayor frecuencia en los dibujos de vehículos y aeroespaciales, y la columna que decide más argumentos es la de cómo el inserto se detiene por sí solo de girar.
| familia | como se bloquea | Material huésped típico | Mejor ajuste | cuidado con |
|---|---|---|---|---|
| Inserto de hilo de alambre (bobina helicoidal) | Bobina de sección de diamante sostenida por la tensión del resorte en un orificio roscado | Aluminio, magnesio, hierro fundido, plásticos | Reparación y refuerzo de un agujero roscado estándar. | Requiere un grifo STI, no un grifo estándar |
| Inserto autorroscante | Las ranuras de corte externas forman su propia rosca durante la instalación. | Plásticos, aluminio, piezas fundidas blandas, paredes delgadas. | Instalación en un solo paso en salientes de baja resistencia | El diámetro del orificio piloto es crítico y específico del material. |
| Inserto de bloqueo con llave | Llaves introducidas a través de la pared de inserción hasta el material principal | Aceros duros, juntas de alta vibración, carcasas aeroespaciales | Máxima resistencia a la rotación y a la extracción. | Más pasos de instalación y un diámetro de jefe más grande |
| Inserto roscado de tres agujeros | Orificios de brida con tornillos, remaches o estacas | Chapas, paneles finos, composites | Material fino donde no se puede cortar un hilo completo | Necesita autorización o acceso detrás del panel |
| Tuerca de conversión interna-externa | Rosca macho exterior y rosca hembra interior. | Cualquier material, utilizado donde los estándares de rosca difieren. | Adaptación de la métrica a unificada, o de BSP a NPT | Verifique la longitud enganchada en ambos hilos. |
| Tapón roscado y tapón de aceite | Sellado por cara de junta o por forma de rosca cónica | Cárteres de aceite, cajas de cambios, carcasas hidráulicas. | Puertos de drenaje, llenado e inspección | Los tapones cónicos y rectos sellan mediante diferentes principios. |
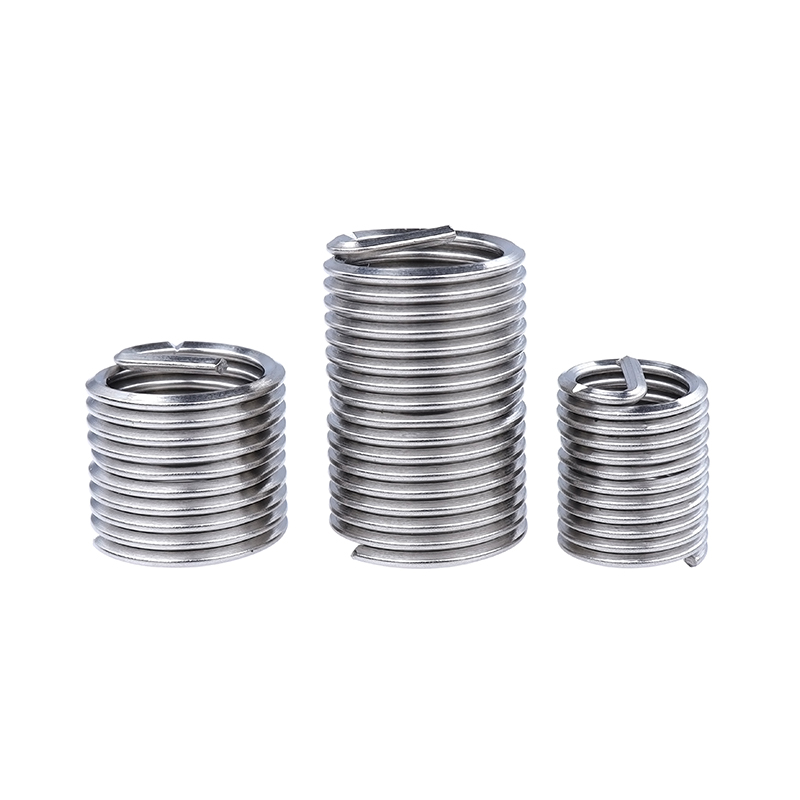 Inserto de bloqueo de tornillo Inserto de bloqueo de tornillo is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Ver producto →
El inserto de hilo de alambre merece un comentario más extenso porque es la familia más especificada en uniones relacionadas con la seguridad. Una bobina helicoidal estándar depende de la tensión elástica de la bobina instalada para permanecer en su sitio. Una variante de bloqueo de tornillos agrega una función de bloqueo en la rosca interna que sujeta el perno, lo que aumenta el torque requerido para aflojar el sujetador después de la vibración. En un soporte del tren motriz o en un sensor montado en el chasis, esa diferencia se muestra como una junta que permanece en su carga de sujeción después de 200 horas de vibración aleatoria en lugar de soltarse.
Los insertos autorroscantes ocupan el extremo opuesto del espectro. Son la opción pragmática cuando el saliente es blando, la pared es delgada y el proceso requiere una operación en lugar de dos. Debido a que el inserto corta su propia rosca, el orificio guía no es una especificación de rosca en absoluto. Es un diámetro de orificio con una banda de tolerancia, y esa banda suele ser apretada, a menudo alrededor de más o menos 0,05 mm en tamaños pequeños. Si su proceso de perforación no puede sostener esa banda, ninguna marca de inserto salvará la unión.
Las inserciones con bloqueo de llave son la respuesta resistente. Se instalan con llaves que se introducen a través de ranuras en el cuerpo del inserto, bloqueando mecánicamente el inserto al material base. No se depende de la tensión o la fricción del resorte. Es por eso que aparecen en carcasas aeroespaciales, en lugares de alta vibración y en reparaciones donde una sola falla no es aceptable. La compensación es un entorno de instalación más grande y más escalones en el banco.
Opciones de materiales y revestimientos para insertos roscados para automóviles
Una vez que la familia está arreglada, la siguiente decisión es material y final. Aquí es donde se unen el coste, la corrosión y el riesgo galvánico. La regla que ahorra más problemas es simple: haga coincidir el material del inserto con el perno y con el entorno, y nunca coloque un inserto anódico pequeño en un padre catódico grande sin pensarlo.
Las inserciones de acero al carbono son el caballo de batalla. Son fuertes, económicos y fáciles de moldear, y con un revestimiento a base de zinc se adaptan bien a ambientes interiores secos y ligeramente húmedos. El zinc azul-blanco y el zinc amarillo son los dos recubrimientos que verá con más frecuencia. El zinc azul-blanco proporciona una capa brillante, delgada y relativamente uniforme con buena apariencia y resistencia moderada a la niebla salina. El zinc amarillo, producido con una pasivación trivalente de líneas modernas, ofrece un tono ligeramente más cálido y, normalmente, una mejor resistencia al óxido blanco, por lo que aparece en los bajos de la carrocería y en las partes del compartimento del motor.
Los insertos de acero inoxidable, generalmente 303, 304 o 316, llevan la discusión de la apariencia a la química. El tipo 303 es de mecanizado libre y es la elección natural cuando el cuerpo de la plaquita debe cortarse en tornos automáticos con un gran volumen. El tipo 304 es el grado resistente a la corrosión de uso general y cubre la mayoría de los usos exteriores y debajo del capó. El tipo 316 agrega molibdeno y se convierte en la respuesta correcta para la sal de las carreteras, la exposición marina y ciertos ambientes químicos. La desventaja es que el acero inoxidable austenítico no es magnético y no puede endurecerse mediante tratamiento térmico, por lo que la resistencia a la extracción por unidad de volumen es menor que la de un inserto de acero al carbono endurecido del mismo tamaño.
| Material y acabado | Resistencia a la corrosión | fuerza | Entorno típico |
|---|---|---|---|
| Acero al carbono, liso | Bajo | Alto | Solo lugares interiores secos y con neblina de aceite |
| Acero al carbono, zinc azul-blanco. | moderado | Alto | Interior de la cabina, áreas secas del compartimento del motor |
| Acero al carbono, zinc amarillo. | moderado to good | Alto | Compartimiento del motor, zonas de bajos expuestas a salpicaduras |
| acero inoxidable 303 | bueno | moderado | Inserciones mecanizadas, uso general debajo del capó |
| acero inoxidable 304 | bueno | moderado | Molduras exteriores, soportes, juntas de materiales mixtos |
| acero inoxidable 316 | Muy bueno | moderado | Exposición a la sal en las carreteras, zonas costeras y lavados |
Vale la pena repetir dos puntos prácticos. En primer lugar, el espesor del recubrimiento cambia ligeramente las dimensiones efectivas de la rosca, por lo que un inserto recubierto no es dimensionalmente idéntico a uno simple, y la especificación del revestimiento pertenece al dibujo junto a la leyenda de la rosca. En segundo lugar, cuando se instala un inserto de acero inoxidable en una fundición de aluminio, los dos metales quedan en contacto en un ambiente potencialmente húmedo. Ese es un par galvánico. Generalmente es aceptable para un inserto pequeño en una pieza fundida grande, pero debe ser una decisión consciente registrada en el archivo de diseño y no un accidente de la lista de piezas.
Especificación del tamaño del orificio, tamaño de la rosca y longitud de compromiso
Cualquiera puede leer la leyenda de un hilo a partir de un dibujo. La parte que requiere experiencia es traducir esa indicación en un agujero, una tolerancia y una longitud de compromiso que una línea de producción realmente pueda soportar. Cinco factores determinan el resultado: el material base y su dureza, el diámetro del orificio piloto y su banda de tolerancia, la longitud de acoplamiento en el base, el espesor de pared disponible para la protuberancia y el método de instalación, incluido si el acceso es desde un solo lado.
La dureza es el primer filtro. En aluminio blando de entre 60 y 80 HB, un inserto autorroscante corta fácilmente una rosca limpia y una bobina helicoidal necesita un orificio STI debidamente roscado. En un acero endurecido por encima de aproximadamente 30 HRC, los insertos autorroscantes son simplemente la herramienta incorrecta y la discusión pasa al bloqueo con llave o a una reparación perforada y roscada.
La tolerancia del orificio piloto es el segundo filtro y es donde se originan la mayoría de las fallas en el campo. Un orificio 0,1 mm demasiado grande reduce el material que el inserto puede morder, y la falla se manifiesta como un inserto que gira bajo torsión, a veces solo después de varios ciclos térmicos. Un orificio demasiado pequeño aumenta el torque de instalación, lo que puede cortar el inserto o romper una protuberancia delgada.
La duración del compromiso es el tercer filtro. El atajo común de utilizar un inserto tan profundo como la rosca estándar del perno suele ser un error. Los insertos funcionan distribuyendo la carga, por lo que la profundidad es directamente proporcional a la carga que soporta la junta. El siguiente cuadro resume cómo se comparan diferentes familias de insertos en cuanto al rendimiento de extracción relativo en el mismo material anfitrión bajo las mismas condiciones de prueba, que es la forma más útil de pensar en esta decisión antes de comprometerse con las herramientas.
Lo primero que dice el gráfico es que cada familia de plaquitas supera a un agujero roscado no reforzado, y por un amplio margen. El inserto más bajo de la tabla todavía devuelve aproximadamente un cincuenta por ciento más de carga de extracción que la rosca de aluminio desnuda que reemplaza. Esa brecha es la justificación completa de la pieza, y es la razón por la que un solo inserto puede convertir un diseño de saliente marginal en uno seguro sin cambiar la fundición.
La segunda observación es la dispersión dentro de la propia familia de insertos de hilo de alambre. La variante con bloqueo de tornillo se ubica aquí aproximadamente un tres por ciento por encima de la variante sin enredos, lo que no es una afirmación sobre el rendimiento del bloqueo, sino un reflejo de la geometría de la bobina ligeramente diferente y el hecho de que ambas están instaladas en un orificio STI correctamente roscado de idéntica profundidad. En uniones reales, la diferencia importa más de lo que sugiere la tabla, porque la función de bloqueo afecta el torque que el sujetador necesita para aflojarse, no la carga estática de extracción.
El tercer punto se refiere al inserto de bloqueo con llave en la parte superior de la gama. Alcanza el índice más alto porque las claves transfieren la carga directamente al material principal en lugar de depender únicamente del compromiso del hilo. Es exactamente por eso que se especifica donde la vibración es severa y el acceso para retrabajo es limitado. El costo es un jefe más grande y un ciclo de instalación más largo.
El cuarto punto es la comparación entre los dos insertos autorroscantes. La versión de acero inoxidable tiene un índice ligeramente más alto que la versión de acero al carbono en esta prueba, lo que sorprende a las personas que asumen que el acero inoxidable siempre es más débil. La razón es que el inserto de acero inoxidable en este rango de tamaño se probó en una condición ligeramente más dura y con una geometría de ranura marginalmente diferente. La conclusión honesta es que la diferencia entre 92 y 96 está dentro del ruido de la mayoría de los procesos del taller y no debería ser el factor decisivo. Elija entre ellos según los requisitos de corrosión, no según una diferencia de resistencia del dos o cuatro por ciento.
El quinto punto se refiere al inserto de tres agujeros. Su índice de 104 lo sitúa por encima de ambos insertos autorroscantes, pero muy por debajo de la familia de hilos de alambre. Esto tiene sentido, porque su recorrido de carga pasa a través de la brida y los tres puntos de fijación y no a través de una rosca completa. Es una solución para paneles delgados, no un competidor de una bobina helicoidal en un saliente grueso.
El sexto punto se refiere al agujero no reforzado y merece énfasis. A los 62 años, el agujero perforado no sólo es más débil. También es la opción menos repetible, porque su rendimiento depende de la porosidad local de la pieza fundida en ese jefe exacto. Dos agujeros en el mismo componente pueden comportarse de manera diferente. El inserto elimina esa variabilidad, y la variabilidad, no la resistencia promedio, es lo que causa las paradas de la línea.
En séptimo lugar, el gráfico es una comparación estática y no debe leerse como una clasificación de fatiga. En una junta vibratoria, la clasificación puede cambiar, porque el mecanismo que resiste el aflojamiento se vuelve tan importante como el mecanismo que resiste la extracción. Ese es el caso de los diseños con cierre de rosca y cierre con llave.
En octavo lugar, tenga en cuenta que la longitud de acoplamiento se mantuvo constante en una vez y media el diámetro nominal. Si aumenta el compromiso a dos veces el diámetro, cada familia de insertos gana, pero los insertos autorroscantes ganan menos que las familias de rosca de alambre y de bloqueo de llave, porque un inserto autorroscante lleva más carga cerca de las primeras roscas.
Noveno, los valores del índice son relativos, no absolutos. Son útiles para clasificar y explicar una decisión de diseño a un colega. No sustituyen a una prueba de extracción en su propia pieza fundida, con su propio proceso de perforación y con su propio par de instalación.
Décimo, la conclusión práctica para un equipo de compras es que casi nunca vale la pena cambiar de familia para ahorrar unos centavos por pieza. El inserto es una pequeña fracción del costo del saliente que protege, y el modo de falla que previene se mide en horas de inactividad de la línea.
Herramientas de instalación y verificación de la realidad de la línea de montaje
Un inserto perfecto con la herramienta de instalación incorrecta es un generador de chatarra. La discusión sobre las herramientas es breve, pero es ahí donde muchos proyectos fracasan silenciosamente, porque la herramienta a menudo se trata como una ocurrencia tardía en la misma orden de compra que el inserto.
Para los insertos de rosca de alambre, las herramientas de instalación vienen en dos estilos amplios, dependiendo de si el inserto tiene espiga o no. La instalación sin enredos elimina el paso separado para romper la espiga, lo que elimina un trozo de cable suelto que de otro modo podría llegar a una caja de cambios o a una galería de aceite. Ese único beneficio del proceso, no el inserto en sí, es a menudo la razón por la que un fabricante opta por un diseño sin espiga. Las herramientas de extracción son la contraparte y se utilizan cuando un inserto desgastado o dañado debe salir sin dañar la rosca principal.
Para insertos autorroscantes, la herramienta de instalación suele ser un destornillador que engancha la rosca interna y aplica un par controlado. Dos variables importan: el destornillador no debe salirse bajo carga y se debe monitorear el torque de instalación, porque el torque de instalación es el indicador más temprano y más económico de que el orificio piloto está fuera de las especificaciones. Si el torque de instalación aumenta durante un turno, el taladro se está desgastando.
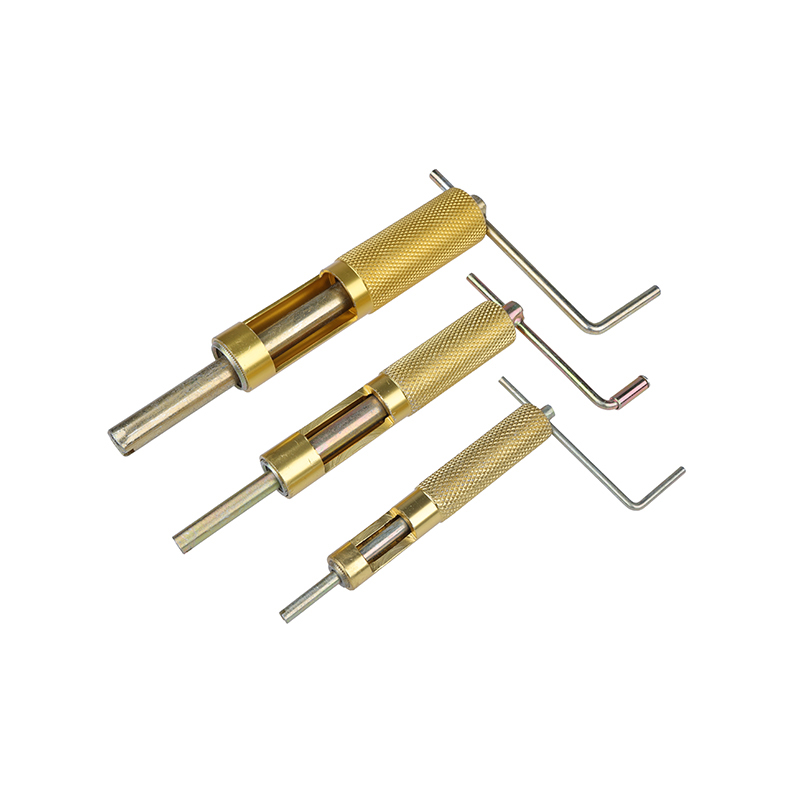 Herramienta de instalación de inserto de hilo de alambre Se utiliza para atornillar con precisión insertos de rosca de alambre en orificios preroscados, asegurando una instalación y alineación correctas. La herramienta se adapta a diferentes tamaños de hilo de alambre en... Ver producto →
Los toques de hilo pertenecen a la misma conversación. Los machos de flauta en espiral levantan las virutas de un agujero ciego, lo que los convierte en la opción más segura cuando una viruta dejada atrás representaría un riesgo para la calidad. Los machos de flauta recta son más robustos y, a menudo, se prefieren en orificios pasantes y en materiales que producen virutas cortas y polvorientas. La elección entre ellos es una decisión de control de viruta antes que una decisión de velocidad de corte.
La línea de verificación de la realidad es esta. Si el proceso de instalación necesita ambas manos, un accesorio y una especificación de torque que el operador debe recordar, el proceso se desviará. Unas buenas herramientas de inserción facilitan la instalación correcta.
Calidad, trazabilidad y elección de un fabricante de insertos roscados para automóviles
Para un elemento de fijación que cuesta unos pocos céntimos, la auditoría del proveedor es desproporcionada con el precio y completamente proporcional con el riesgo. Un fallo de inserción no se detiene en la inserción. Detiene la articulación, el conjunto y, en ocasiones, el vehículo.
Comience con la capacidad dimensional en lugar de solo con los certificados. Solicite un estudio de capacidad sobre las dimensiones críticas, que para una plaquita normalmente significan el diámetro mayor, el diámetro de paso, la longitud y, para los tipos autorroscantes, la geometría de la ranura. Luego pregunte cómo se miden esas dimensiones, con qué frecuencia y con qué calibre. Un fabricante que no puede describir su control de calibre está describiendo un proceso que se desviará.
La trazabilidad del material es la segunda cuestión. Los números de calor, los certificados de fábrica y un vínculo entre el lote de acero y el lote terminado son los que convierten un inserto de un consumible a un componente de seguridad. Para los grados de acero inoxidable, un certificado que muestre el grado real, 303, 304 o 316, es más importante que la etiqueta de la caja.
El acabado de la superficie es la tercera pregunta y la que con mayor frecuencia se omite. El espesor del revestimiento, la adherencia y la presencia de alivio de la fragilidad por hidrógeno después del revestimiento son todos relevantes para un elemento de fijación de acero de alta resistencia. Para los insertos, las principales preocupaciones son el control del espesor, que afecta el ajuste de la rosca, y la cobertura uniforme dentro de la bobina o ranura, que afecta la vida contra la corrosión.
La cuarta cuestión es la capacidad y la continuidad. Una relación de suministro amplia y estable importa más que una primera cotización baja, porque los cambios de ingeniería, las restricciones de capacidad y las interrupciones en el envío son los acontecimientos que realmente detienen la producción. Es más fácil planificar un socio con su propia planta, su propio parque de máquinas y un historial de producción documentado que un comerciante con un buen precio.
Quinto, observe la amplitud del rango. Un proveedor que puede ofrecer la misma familia de roscas en acero al carbono, acero galvanizado y acero inoxidable, además de los grifos, controladores y herramientas de extracción correspondientes, reduce la cantidad de proveedores que debe calificar. Esa consolidación ahorra tiempo de ingeniería, y el tiempo de ingeniería es el recurso más escaso en la mayoría de los proyectos. Puede leer más sobre la empresa detrás de esta gama en nuestro página de perfil de la empresa .
Escenarios de aplicación: motor, transmisión, chasis y bandejas para vehículos eléctricos
El mismo inserto se comporta de manera diferente dependiendo de dónde se asiente. Algunos escenarios se repiten en casi todos los programas de vehículos, y la lógica de selección difiere lo suficiente como para que valga la pena separarlos.
Motor y transmisiónPredominan las carcasas, tapas y tapas de cojinetes de aluminio fundido a presión. Los ciclos térmicos son constantes, hay neblina de aceite y la junta a menudo tiene que sobrevivir la vida útil del vehículo sin necesidad de volver a apretarla. Aquí son comunes los insertos de hilo de alambre con función de bloqueo y los insertos de bloqueo con llave. Prioridades: retención después de la vibración, carga de sujeción estable a 120 grados C y más, y resistencia a la corrosión compatible con la exposición al aceite y al refrigerante. | Chasis y estructura de la carrocería.Juntas de materiales mixtos, alto riesgo galvánico y exposición a la sal del camino. Las inserciones autorroscantes aparecen en subestructuras de aluminio y en estructuras compuestas o de paredes delgadas, mientras que las inserciones de tres orificios sirven para paneles demasiado delgados para golpear. Prioridades: resistencia a la corrosión, compatibilidad galvánica con el sujetador correspondiente y un orificio piloto repetible en una línea de gran volumen. |
Bandejas y carcasas de baterías para vehículos eléctricosGrandes estructuras de aluminio con muchos puntos roscados, estrictos requisitos de sellado y baja tolerancia a los desechos sueltos. Los insertos roscados y las tuercas de conversión permiten que una sola pieza de aluminio acepte varios estándares de sujetadores. Prioridades: ausencia absoluta de virutas sueltas y espigas rotas, torque de instalación consistente en cientos de puntos y documentación limpia del proceso. | Ferrocarril y aeroespacialAltoer safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Prioridades: trazabilidad documentada, rendimiento de extracción repetible y un procedimiento de reparación documentado que funcione en el campo. |
En los cuatro escenarios, se mantiene un patrón. El inserto nunca se elige de forma aislada. Se elige junto con el sujetador, el proceso de perforación y la herramienta de instalación, y la decisión se valida mediante una prueba de extracción en el material de producción real en lugar de en una barra de prueba genérica.
Reparación y Mantenimiento: Roscas Peladas y Tapones de Drenaje
No todos los insertos van en una pieza nueva. Una parte importante de la demanda proviene de la reparación, y la reparación tiene sus propias reglas. Los dos trabajos más comunes son una rosca pelada en una pieza de fundición blanda y un puerto de drenaje o llenado dañado.
Para un hilo pelado, la secuencia es sencilla pero implacable. Mida el orificio restante, taladre hasta el tamaño mayor especificado, golpee con el macho STI correcto e instale el inserto a la profundidad especificada, normalmente ligeramente por debajo de la superficie. Saltarse el paso de medición es la causa habitual de que una reparación vuelva a fallar al cabo de un mes. Si el orificio ya se reparó una vez, es posible que una segunda bobina en el mismo lugar no sea apropiada y un inserto de bloqueo con llave o una tuerca de conversión sean la mejor respuesta. Las piezas fundidas de aluminio son el huésped más común y en este artículo se ofrece una discusión útil sobre el comportamiento de los insertos en trabajos de reparación de aluminio. artículo técnico sobre reparación de roscas en aluminio. .
Los puertos de drenaje y llenado son un problema diferente. La falla suele ser un tapón dañado o con fugas, no una rosca pelada, y la solución depende de si el puerto es una rosca recta sellada con una arandela o una rosca cónica sellada por interferencia. Un tapón recto depende de una cara de junta y de un par controlado, por lo que apretar demasiado daña la superficie de sellado en lugar de mejorar el sello. Un tapón cónico depende del acoplamiento de la rosca, por lo que el número de vueltas es importante y el tapón no debe reutilizarse indefinidamente. Obtener el principio de sellado correcto es más importante que el grado del material, aunque un tapón de acero inoxidable 316 es la opción sensata cuando el puerto ve rociado o lavado de la carretera.
En trabajos de flotas y equipos pesados, ambas reparaciones generalmente se realizan con el componente en su lugar, lo que significa que el acceso es limitado y la limpieza es difícil de mantener. Ése es un argumento a favor del uso de insertos sin espiga en los kits de reparación, porque no hay espiga que se pueda romper y recuperar.
Tarjetas de configuración: combinar el estilo de inserción con el jefe que tienes
Cuando dos diseños parecen igualmente válidos en el papel, el desempate suele ser la geometría del jefe. Las cuatro configuraciones siguientes cubren la mayoría de las decisiones en una revisión de dibujo real.
Jefe grueso, material suave
Un inserto de hilo de alambre en un orificio STI roscado. El mejor equilibrio entre resistencia a la extracción, espacio de instalación pequeño y facilidad de reparación. Utilice una variante de bloqueo si la articulación sufre vibraciones.
Pared delgada, una operación
Un inserto autorroscante. Corta su propia rosca en un orificio piloto controlado y no necesita un paso de roscado por separado. La tolerancia del orificio piloto es el punto de control crítico.
Alta vibración, material duro.
Un inserto de bloqueo con llave. Las llaves bloquean mecánicamente el cuerpo en el material original y eliminan cualquier dependencia de la fricción del hilo. Envoltura más grande, mayor confiabilidad.
Panel demasiado delgado para tocar
Inserto roscado de tres orificios, fijado mediante tornillos, remaches o estacas. Mueve la carga hacia el ala en lugar del espesor de la lámina y necesita acceso detrás del panel.
Al leer estas cuatro tarjetas juntas se obtiene un árbol de decisiones sencillo. Si hay suficiente material para un orificio roscado y la unión es importante, utilice un inserto de hilo de alambre. Si no hay suficiente material o el proceso debe ser de un solo paso, utilice un inserto autorroscante. Si la junta es crítica para la seguridad y la vibración es severa, use un inserto con bloqueo de llave. Si no hay ningún grosor, utilice un inserto de tres orificios. Todo lo demás, incluidas las tuercas de conversión y los tapones roscados, resuelve un problema diferente: adaptar un estándar de rosca o sellar un puerto.
Costo, plazo de entrega y abastecimiento de insertos roscados para automóviles
El precio de compra de un inserto casi nunca es el número más importante a la hora de tomar una decisión. Lo que importa es el costo total de una junta que funciona, y eso incluye las herramientas, el control del proceso, la tasa de desperdicio y el costo de una parada de línea.
Por lo general, hay tres factores de costo por encima del precio unitario. El primero es el agujero piloto o la calidad del grifo STI. Un macho de roscar barato que se desplaza produce orificios fuera de especificaciones, y los orificios fuera de especificaciones producen desviaciones del torque de instalación, retrabajos y desechos. Actualizar el grifo suele costar menos que degradar el inserto. El segundo son las herramientas de instalación. Un controlador que requiere dos manos ralentiza la línea y aumenta la posibilidad de una instalación desalineada. La tercera es en parte variedad. Cada tamaño de inserto adicional que tiene una planta agrega inventario, riesgo de obsolescencia y errores de recolección. La consolidación en una pequeña cantidad de tamaños de rosca, con un proveedor que pueda cubrir variantes de acero al carbono, galvanizadas e inoxidables del mismo tamaño, reduce la cola del stock de movimiento lento.
En cuanto al tiempo de entrega, las preguntas que vale la pena plantearse son sobre el buffer, no sobre los promedios. ¿Cuál es el plazo de producción estándar, cuál es la cantidad mínima de pedido y qué reserva existe para los tamaños que se consumen semanalmente? Un proveedor que puede mantener un stock constante en los tamaños que cambian rápidamente es más valioso que uno que cotiza tres días menos en un tamaño que usted pide dos veces al año.
Para los compradores que trabajan con un mayorista o distribuidor internacional, se aplica la misma lógica un nivel más arriba. La capacidad del distribuidor para rastrear un lote hasta un certificado de fábrica depende de los propios registros del fabricante. Por eso conviene entender la fábrica que hay detrás de la pieza, no sólo la entidad que emite la factura. La coherencia en un gran volumen mensual, una rutina de inspección documentada y un parque de máquinas estable son las propiedades que mantienen tranquila una línea de suministro.
Preguntas frecuentes sobre insertos roscados para automóviles
Estas son las preguntas que surgen con más frecuencia en las revisiones de diseño, las reuniones de calidad y las primeras conversaciones con los proveedores. Cada respuesta es breve y práctica, y cada una asume que estás trabajando con un dibujo real y un proceso de producción real.
¿De qué material se fabrican habitualmente los insertos roscados para automóviles?El acero al carbono con revestimiento a base de zinc es el más común, seguido del acero inoxidable 303, 304 y 316. El acero al carbono proporciona mayor dureza y resistencia a un costo menor, mientras que el acero inoxidable se elige por su resistencia a la corrosión. La respuesta correcta depende del entorno y del material del perno. |
¿Debo utilizar un inserto de hilo de alambre o un inserto autorroscante?Utilice un inserto de rosca de alambre cuando la protuberancia sea lo suficientemente gruesa para un orificio roscado y la junta necesite un rendimiento de extracción máximo con un sobre de instalación pequeño. Utilice un inserto autorroscante cuando el material sea blando, la pared sea delgada y el proceso deba ser de un solo paso. El control del orificio piloto es fundamental en ambos casos. |
¿Qué tamaño de orificio piloto necesito para un inserto autorroscante?Es específico del material y del tamaño y generalmente se cotiza en una banda de aproximadamente más o menos 0,05 mm en tamaños métricos pequeños. Nunca lo estimes. Solicite el orificio recomendado al fabricante del inserto para su material y dureza exactos, y verifíquelo con una verificación del torque de extracción e instalación en la pieza fundida de producción. |
¿Los insertos roscados para automóviles funcionan en bloques de motor de aluminio?Sí, y este es uno de sus usos más comunes. El aluminio es blando en comparación con el acero, por lo que una rosca directa en la fundición es el punto débil. Un inserto reubica la rosca que soporta la carga en acero o acero inoxidable y distribuye la carga a lo largo de una longitud de acoplamiento más larga, lo que aumenta la resistencia a la extracción muy por encima de un orificio roscado desnudo. |
¿Cómo evito que un inserto retroceda debido a la vibración?Tres enfoques funcionan. Utilice un inserto roscado de alambre de bloqueo que sujete el perno, use un inserto de bloqueo con llave que esté bloqueado mecánicamente en el material base o corrija el diseño de la junta para que el perno retenga la carga de sujeción. La prueba de vibración aleatoria con medición de pérdida de torque es la única forma confiable de confirmar la elección. |
¿Es un inserto de acero inoxidable más débil que uno de acero al carbono?En el mismo tamaño y condición, el acero inoxidable austenítico tiene menor dureza y no puede endurecerse completamente, por lo que su rendimiento de extracción por unidad de volumen es generalmente menor. La diferencia práctica suele ser pequeña en comparación con el efecto de la calidad del orificio y la longitud del enganche. Elija acero inoxidable por corrosión, no por resistencia. |
¿Puedo instalar insertos roscados para automóviles a mano?Para una única reparación, eso sí, con el destornillador correcto y una llave dinamométrica. Para producción, no. La instalación manual introduce variaciones en profundidad, alineación y torsión, y esa variación es la que causa fallas en los insertos. La instalación de producción debe utilizar un controlador controlado con torque monitoreado. |
¿Qué debo comprobar en la inspección del primer artículo de un prospecto?Verifique los diámetros mayor y de paso, la longitud, la geometría de la ranura o clave si corresponde, el espesor del recubrimiento y el certificado de material. Luego verifique el torque de instalación y la extracción en la pieza fundida de producción. Las comprobaciones dimensionales por sí solas no detectarán una discrepancia entre el inserto y el material principal. |
¿A qué profundidad se debe instalar un inserto?Normalmente, al ras hasta ligeramente por debajo de la superficie, siguiendo las instrucciones del fabricante. La profundidad afecta tanto a la posición de la rosca instalada como a la distribución de la carga. Demasiado superficial reduce el enganche y la retirada; demasiado profundo puede interferir con el sujetador o dejar el inserto sobresaliendo hacia una cara de sellado. |
¿Puede el mismo proveedor proporcionar insertos, grifos y herramientas de instalación?Es preferible. Una única fuente de insertos, machos de roscar, destornilladores y herramientas de extracción reduce el número de variables cuando una unión tiene un rendimiento inferior y elimina la situación en la que el proveedor de insertos y el proveedor de herramientas se señalan entre sí durante una investigación de calidad. |
Adónde ir a continuación
Si está a punto de elegir una familia, el camino más rápido es describir la unión en cuatro líneas: material original y dureza, tamaño de la rosca, espesor de pared disponible y si la unión experimenta vibración o ciclos térmicos. De esas cuatro líneas, la familia se reduce a uno o dos candidatos, y el trabajo restante es una prueba de retirada en el casting de producción.
Si se encuentra en el punto de abastecimiento, las preguntas de este artículo se relacionan directamente con un cuestionario para proveedores. Pregunte sobre la capacidad dimensional, la trazabilidad de los materiales, el control del recubrimiento, el monitoreo del torque de instalación y la política de existencias en tamaños de rápido movimiento. Las respuestas diferenciarán a un fabricante que puede soportar un programa largo de otro que sólo puede cumplir con una orden de compra.
Vale la pena abrir a continuación dos recursos de este sitio. el perfil de empresa y fábrica cubre la base de fabricación, el parque de máquinas y el enfoque de calidad detrás de la gama de productos de conexiones roscadas. A partir de ahí, las secciones de productos se organizan por familia, por lo que puede pasar directamente de un inserto de rosca de alambre a su herramienta de instalación, o de un inserto autorroscante al grifo correspondiente, sin salir de la misma cadena de suministro.
 Inserto de rosca autorroscante de acero inoxidable Los insertos de rosca autorroscantes de acero inoxidable son sujetadores diseñados para fortalecer las conexiones roscadas. A diferencia de los insertos estándar, están hechos de acero inoxidable, lo que proporciona... Ver producto →
Para los equipos que planifican un nuevo programa, el siguiente paso práctico es un kit de muestra: un tamaño de cada una de dos o tres familias candidatas, más las herramientas correspondientes, probadas en su propio casting. Esa prueba cuesta unos días y una pequeña cantidad de material, y elimina casi toda la incertidumbre que hace que la selección de plaquitas parezca difícil en primer lugar.


