

 English
 Français
 Deutsch

Contenido
- 1 Propiedades del material de acero inoxidable 303 de un vistazo
- 2 Composición química y designaciones de grados
- 3 Propiedades mecánicas del acero inoxidable 303
- 4 Propiedades físicas y térmicas del acero inoxidable 303
- 5 Maquinabilidad: la propiedad que vende 303
- 6 Resistencia a la corrosión del acero inoxidable 303
- 7 Resistencia al calor, tratamiento térmico y comportamiento de soldadura
- 8 303 vs 304 vs 316: Elegir propiedades, no hábitos
- 9 Aplicaciones: donde las propiedades 303 dan sus frutos en componentes roscados
- 10 Mantenimiento y práctica en servicio
- 11 Adquisición de componentes de acero inoxidable 303: qué especificar
- 12 Preguntas frecuentes
- 12.1 ¿Cuáles son las propiedades más importantes del material del acero inoxidable 303?
- 12.2 ¿El acero inoxidable 303 es magnético?
- 12.3 ¿Se puede endurecer el acero inoxidable 303 mediante tratamiento térmico?
- 12.4 ¿Por qué el 303 es más fácil de mecanizar que el 304?
- 12.5 ¿Se puede soldar acero inoxidable 303?
- 12.6 ¿El 303 es adecuado para entornos marinos o costeros?
- 12.7 ¿Cuál es la diferencia entre 303 y 303Se?
- 12.8 ¿Cuánta rosca necesita un inserto 303?
- 12.9 ¿Cómo debe un comprador verificar los componentes 303 entrantes?
- 12.10 ¿El acero inoxidable 303 cuesta más que el 304?
- 13 Páginas relacionadas en este sitio
Un dibujo aterriza en el banco de un maquinista. La leyenda dice "acero inoxidable 303" para un pequeño tapón de drenaje de aceite roscado y un lote de insertos autorroscantes. Nadie pregunta si la pieza será lo suficientemente fuerte, porque la fuerza nunca fue la razón por la que se eligió el grado. Se eligió la pieza porque una máquina roscadora tiene que girar miles de ellas por turno con virutas que se rompen limpiamente, y porque el componente terminado aún tiene que sobrevivir años de humedad, niebla salina en la carretera y humedad del taller. Esa compensación es precisamente lo que describen las propiedades del material de acero inoxidable 303: un grado austenítico diseñado para el mecanizado en primer lugar y, en segundo lugar, para la resistencia a la corrosión.
La versión corta, antes del detalle: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) es un acero inoxidable austenítico de cromo-níquel de tipo 18/8 al que se le ha añadido deliberadamente entre un 0,15 y un 0,35 por ciento de azufre para romper las virutas. No se puede endurecer mediante tratamiento térmico, es esencialmente no magnético en estado recocido, su resistencia a la tracción recocido se sitúa en la banda de 500 a 700 MPa y su resistencia a la corrosión general se acerca a 304. El único lugar en el que claramente se queda atrás es en la resistencia a las picaduras de cloruro, porque las mismas inclusiones de sulfuro de manganeso que lo hacen tan hermoso también son lo primero que se disuelve en un ambiente agresivo.
Este artículo analiza la composición, los datos mecánicos y físicos, la maquinabilidad, el comportamiento de la corrosión, los límites de calor y soldadura, la lógica de selección y las comprobaciones de abastecimiento que se esconden detrás de esa breve respuesta. Está escrito para ingenieros, compradores y personal de calidad que tienen que justificar la elección de un material en un dibujo o en una orden de compra, no en un libro de texto.
Conclusión clave: el acero inoxidable 303 es un grado austenítico de mecanizado libre que intercambia la resistencia a las picaduras de cloruro por una de las velocidades de mecanizado más altas de cualquier acero inoxidable, razón por la cual domina las piezas mecanizadas con tornillos, como insertos roscados, adaptadores y tapones de drenaje.
Propiedades del material de acero inoxidable 303 de un vistazo
Antes de profundizar en valores individuales, resulta útil ver toda la pendiente en una sola vista. La siguiente tabla resume las propiedades principales del material de acero inoxidable 303 que aparecen en la mayoría de los certificados de materiales y hojas de datos, junto con las consecuencias prácticas de cada una en el taller.
| Propiedad | Valor típico | Qué significa para un componente roscado |
|---|---|---|
| familia de grado | Austenítico, cromo-níquel | No endurecible por tratamiento térmico; La fuerza proviene del trabajo en frío. |
| Designación UNS/EN | S30300/1.4305 | Intercambiable en la mayoría de los dibujos con AISI 303 y X8CrNiS18-9 |
| Resistencia a la tracción (recocido) | 500 a 700 MPa | Adecuado para insertos y tapones cargados en corte y compresión. |
| 0,2 por ciento de límite elástico (recocido) | 190 a 260 MPa | El bajo rendimiento impulsa la necesidad de un generoso compromiso del hilo. |
| Elongación | 35 a 50 por ciento | Buena ductilidad, por lo que las roscas se enrollan y deforman en lugar de agrietarse. |
| Dureza (recocida) | 160 a 200 HB | Mecanizable con herramientas de carburo estándar a alta velocidad superficial |
| Maquinabilidad relativa | Alrededor del 78 por ciento de B1112 | Aproximadamente 1,7 veces más rápido de cortar que 304 |
| Comportamiento magnético | Esencialmente no magnético cuando está recocido. | Ligero magnetismo después del trabajo en frío o del laminado de roscas. |
| Resistencia a las picaduras de cloruro | Inferior a 304 y muy inferior a 316 | Evite la exposición marina, química y al deshielo intenso. |
Conclusión clave: si una especificación solo dice "inoxidable", 303 y 304 no son intercambiables en un entorno de cloruro, aunque parezcan idénticos en el estante.
Composición química y designaciones de grados
La aleación 303 es la modificación de mecanizado libre de la familia austenítica 18/8. Su química base es esencialmente 304 con adiciones controladas de azufre o selenio, y un límite de carbono y fósforo ligeramente relajado que refleja las realidades de la producción de barras de gran volumen en lugar de cualquier intento de mejorar el rendimiento frente a la corrosión.
| Elemento | Rango | Papel en el grado |
|---|---|---|
| Carbono (C) | 0,15 máx. | Tapado para limitar la formación de carburo de cromo a lo largo de los límites del grano. |
| Silicio (Si) | 1,00 máximo | Desoxidación durante la fusión; Los niveles residuales afectan ligeramente la maquinabilidad. |
| Manganeso (Mn) | 2.00 máximo | Se combina con azufre para formar inclusiones de sulfuro de manganeso que rompen las astillas. |
| Fósforo (P) | 0,20 máx. | Asignación superior a 304; contribuye ligeramente a la fragilidad de la viruta |
| Azufre (S) | 0,15 a 0,35 | La adición definitoria; Crea muescas internas que acortan las virutas. |
| Cromo (Cr) | 17,0 a 19,0 | Forma la película de óxido pasiva que proporciona resistencia a la corrosión. |
| Níquel (Ni) | 8,0 a 10,0 | Estabiliza la estructura austenítica y proporciona ductilidad y tenacidad. |
| Molibdeno (Mo) | 0,60 máx. (opcional) | No agregado intencionalmente; La ausencia es lo que separa al 303 del 316. |
El contenido de azufre es el número más importante de esa tabla y también es el que se especifica incorrectamente con mayor frecuencia. Un calor con un 0,15 por ciento de azufre es notablemente peor que un calor con un 0,30 por ciento, pero ambos cumplen totalmente con la especificación 303. Para un taller de mecanizado de tornillos que produce millones de insertos pequeños al año, esa distribución se traduce directamente en cambios de herramientas, tiempo de ciclo y tasa de desechos.
Variantes de selenio y cobre.
En los dibujos aparecen regularmente dos variantes que no deben considerarse idénticas a la norma 303:
- 303Se (UNS S30323) - El selenio sustituye al azufre como aditivo de libre mecanizado. El control de viruta es bueno y el acabado de la superficie suele ser mejor, pero el índice de maquinabilidad es un poco más bajo que el del 303 que contiene azufre. La razón principal para seleccionarlo es una mejor conformabilidad en caliente y en frío, y una resistencia a la corrosión ligeramente mejor porque las inclusiones de selenio son iniciadores de picaduras menos agresivos que los sulfuros.
- 303Cu - una variante con cojinetes de cobre utilizada cuando se necesita un mejor tratamiento en frío o un rendimiento ligeramente mejor frente a la corrosión. Es común en elementos de fijación y en alambres para piezas conformadas en frío.
- 303Sulfuro y genérico 303 - designaciones comerciales que siempre deben estar vinculadas a un rango químico escrito y a un certificado, porque "303" por sí solo no define el contenido de azufre, la dureza, el estado de ánimo o las condiciones de entrega.
Los equivalentes de grado que vale la pena conocer al revisar la documentación de importación incluyen AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 y GB/T Y1Cr18Ni9. En la práctica, un proveedor en Asia, Europa o América del Norte cotizará la misma familia, pero el formato del certificado y el alcance de la prueba difieren, por lo que la orden de compra debe indicar qué estándar rige.
Conclusión clave: el azufre entre 0,15 y 0,35 por ciento es lo que hace que la máquina 303 sea buena, pero el punto exacto dentro de esa ventana es una variable de compra que debe precisarse para trabajos de gran volumen.
Propiedades mecánicas del acero inoxidable 303
Los datos mecánicos del 303 siempre dependen de la condición y aquí es donde ocurren la mayoría de los errores de especificación. Una hoja de datos cotizada para barras recocidas parece débil junto a una cotizada para barras estiradas en frío del mismo grado, y ambas son correctas. La razón es que el 303 es austenítico y no puede reforzarse mediante enfriamiento o revenido. La única palanca disponible es el trabajo en frío, aplicado ya sea como estirado de barras antes del mecanizado o como laminado y conformado de roscas después del mismo.
| Propiedad | barra recocida | Barra estirada en frío o laminada |
|---|---|---|
| Resistencia a la tracción | 500 a 700 MPa | 690 a 860 MPa |
| 0,2 por ciento de límite elástico | 190 a 260 MPa | 450 a 700 MPa |
| Elongación in 50 mm | 35 a 50 por ciento | 10 a 25 por ciento |
| Reducción de área | Alrededor del 50 por ciento | Alrededor del 35 por ciento |
| Dureza | 160 a 200 HB | 230 a 320 HB |
| Módulo de elasticidad | 193 a 200 GPa | 193 a 200 GPa |
| relación de Poisson | 0.30 | 0.30 |
De esa tabla se derivan dos consecuencias. En primer lugar, la relación entre fluencia y tracción del 303 recocido es baja, aproximadamente de 0,35 a 0,45, lo que significa que el material se deforma notablemente antes de fracturarse. Para un inserto roscado o una tuerca de conversión, esa ductilidad es útil: los flancos de la rosca pueden adaptarse a una rosca coincidente ligeramente imperfecta en lugar de agrietarse. En segundo lugar, la misma ductilidad significa que se puede extraer un hilo de un material base blando mucho antes de que falle el inserto, por lo que la resistencia del material base y la longitud del hilo acoplado generalmente gobiernan la unión.
Fuerza versus compromiso, no solo fuerza
Un error común en las carcasas de aluminio es especificar un inserto más fuerte en lugar de un mayor compromiso. Si se instala un inserto de acero inoxidable 303 en un saliente de aluminio fundido con solo cuatro roscas acopladas, el aluminio se corta primero independientemente del grado del inserto. Las reglas prácticas de participación que se mantienen en la producción son:
- Para los padres de acero y hierro fundido, busque al menos 1,0 a 1,5 veces el diámetro nominal de la rosca acoplada.
- Para los padres de aluminio y magnesio, busque 2,0 veces el diámetro nominal o utilice un inserto de bloqueo con llave o de tres orificios diseñado para distribuir la carga.
- Para plásticos y compuestos, la carga la soporta un inserto moldeado o adherido en lugar de un acoplamiento de rosca, y la función del 303 se limita a la forma de la rosca interna.
- Cuando haya vibración, especifique un inserto de alambre de bloqueo de tornillo o un parche de bloqueo en lugar de depender únicamente del torque.
El comportamiento ante la fatiga sigue la misma lógica. El límite de resistencia del 303 recocido en flexión giratoria se encuentra muy por debajo del de la barra trabajada en frío, y en una junta roscada la vida a la fatiga está dominada por la muesca en la primera rosca acoplada. Laminar la rosca después del mecanizado deja una tensión residual de compresión en la raíz y mejora sustancialmente la vida útil en comparación con el corte, que es una de las razones por las que la laminación de roscas sigue siendo la opción predeterminada para los sujetadores de acero inoxidable de gran volumen.
Conclusión clave: el 303 no se puede tratar térmicamente, por lo que cualquier requisito de resistencia superior a aproximadamente 700 MPa debe cumplirse especificando un temple trabajado en frío y aceptando una ductilidad más baja.
Propiedades físicas y térmicas del acero inoxidable 303
Los datos físicos importan más de lo que la mayoría de los diseñadores esperan, particularmente en ensamblajes que ven ciclos de temperatura. Un inserto de acero inoxidable en una carcasa de aluminio se expande a un ritmo diferente al del metal base, y el cambio resultante en la precarga es a menudo lo que afloja una articulación, no solo la vibración.
| Propiedad | Valor típico | Implicación del diseño |
|---|---|---|
| densidad | 7,9 g/cm3 | La masa del componente es cercana a la del acero al carbono para la misma geometría. |
| rango de fusión | 1400 a 1420°C | Muy por encima de cualquier temperatura de servicio automotriz o aeroespacial |
| Calor específico | Aproximadamente 500 J/kg·K | Lento para calentar y lento para enfriar en comparación con el aluminio. |
| Conductividad térmica a 100 °C. | Aproximadamente 16,2 W/m·K | Eliminación deficiente del calor, por lo que debe seguir fluyendo el fluido de corte durante el mecanizado. |
| resistividad eléctrica | Aproximadamente 0,72 microohmios | No es un material de elección para caminos conductores. |
| Expansión térmica, 20 a 100 °C | Aproximadamente 17,3 x 10⁻⁶ por K | Más bajo que el aluminio, aproximadamente 23, que cambia la precarga cuando está caliente |
| Permeabilidad magnética relativa | Aproximadamente 1,02 recocido, hasta aproximadamente 3 cuando se trabaja en frío | Verificar los requisitos de magnetismo frente al temperamento real. |
| Módulo de elasticidad | 193 a 200 GPa | Más rígido que el aluminio, por lo que el reparto de carga favorece el inserto. |
El comportamiento magnético merece una nota específica. Muchos clientes rechazan una pieza de acero inoxidable porque se le pega un imán. En 303, es normal y esperada una atracción débil después del estirado en frío, el laminado de roscas o el mecanizado severo, porque esas operaciones transforman parcialmente la austenita en martensita. Una pieza 303 completamente recocida y sin tensiones mostrará una permeabilidad cercana a 1,02, mientras que una pieza muy conformada en frío puede mostrar varias veces esa cifra. Si una especificación exige un comportamiento no magnético, el requisito debe escribirse en función de la condición del acabado, no de la materia prima.
La cifra de expansión térmica también explica un problema práctico de campo. Cuando se instala un tapón de acero inoxidable en una carcasa de aluminio y el conjunto se calienta, el aluminio crece más rápido. Si el tapón se aprieta a un valor que supone una carcasa de acero, la precarga puede caer y la junta puede filtrarse. En aplicaciones de alta temperatura, un par inicial ligeramente mayor, una arandela selladora con compresión controlada o un sellador de roscas clasificado para el rango de temperatura generalmente resuelven el problema de manera más confiable que cambiar los grados.
Conclusión clave: un ligero magnetismo en una pieza 303 terminada es normal y no indica un grado incorrecto; En su lugar, verifique los requisitos de permeabilidad con respecto a las condiciones de trabajo en frío.
Maquinabilidad: la propiedad que vende 303
La maquinabilidad normalmente se cita como un índice, donde el acero al carbono de fácil mecanización B1112 se establece en 100 por ciento. El índice no es una constante de laboratorio; es una convención de la industria que refleja la velocidad de corte alcanzable para una vida útil razonable de la herramienta. Todavía responde a la pregunta que todo planificador de producción se hace: cuántas piezas por hora producirá una calidad determinada antes de que el desgaste de la herramienta fuerce un cambio. Tres cosas determinan el índice de un grado de acero inoxidable: la química de las inclusiones, la tasa de endurecimiento por trabajo de la matriz austenítica y la conductividad térmica, que determina cuánto calor debe absorber la herramienta. Las inclusiones de sulfuro de manganeso en 303 actúan como elevadores de tensión internos, por lo que la viruta se fractura en segmentos cortos en lugar de formar un nido de pájaro largo y enredado alrededor de la herramienta. Ese comportamiento único permite velocidades de superficie más altas, alimentaciones más pesadas y menos intervención del operador. El siguiente cuadro ubica el 303 junto con otros grados comunes que utilizan el mismo índice.
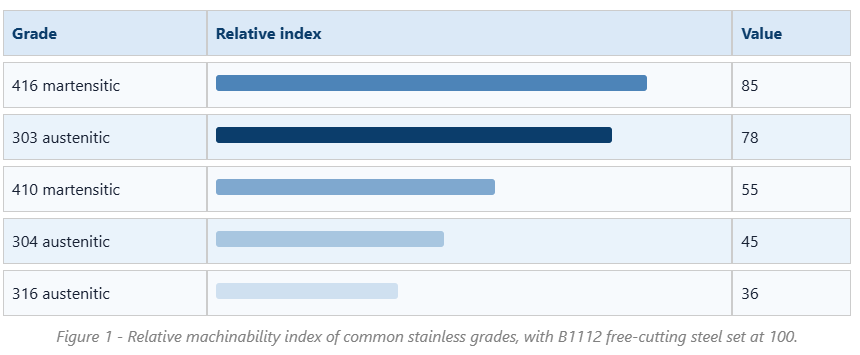
La brecha entre 303 y 304 es el hecho comercialmente más significativo de este artículo. Con un índice de 78 frente a 45, 303 elimina material más rápido, genera virutas más cortas y produce muchos menos cambios de herramienta por turno. En una máquina roscadora de husillos múltiples que procesa piezas pequeñas, esa diferencia a menudo decide si un trabajo es rentable. También explica por qué casi todos los pequeños componentes roscados de acero inoxidable del mercado, desde insertos de cables hasta tapones de drenaje, se cotizan en 303 de forma predeterminada, a menos que el cliente solicite algo más.
La ventaja no es ilimitada y conlleva penalizaciones reales. Las inclusiones de sulfuro reducen la resistencia a la corrosión, como se analiza más adelante, y también hacen que el material sea menos adecuado para soldar porque el azufre promueve el agrietamiento en caliente. El acabado de la superficie puede ser excelente, pero si después del mecanizado se aplica un tratamiento con ácido pasivante, las inclusiones pueden dejar hoyos microscópicos que parecen defectos cuando se ven con aumento. El desgaste de la herramienta es mejor que el 304, pero aún está lejos del acero al carbono, por lo que las calidades de carburo con un sustrato resistente y un recubrimiento PVD son la opción habitual. La presión del refrigerante es importante porque el 303 conduce mal el calor; El refrigerante a través de la herramienta a alta presión mantiene el filo por debajo de la temperatura donde comienza a formarse el filo.
Los parámetros iniciales típicos para tornear 303 recocido con carburo recubierto son una velocidad superficial de alrededor de 150 a 200 metros por minuto y un avance de 0,10 a 0,25 milímetros por revolución, con las cifras exactas ajustadas según la profundidad de corte y la rigidez. Las herramientas de acero de alta velocidad todavía se utilizan para roscados de diámetro pequeño y para herramientas de forma, pero a velocidades mucho más bajas, generalmente de 25 a 40 metros por minuto. El roscado es la operación donde 303 gana su reputación, porque las virutas cortas limpian las ranuras mucho más fácilmente que las virutas fibrosas producidas por 304, lo que reduce drásticamente la rotura de machos en agujeros ciegos.
Otro punto práctico es la coherencia. Debido a que el rango de azufre es amplio, dos calores de 303 compatible pueden comportarse de manera diferente. Un taller que realiza un trabajo de gran volumen debe pedirle a la fresadora o al fabricante de componentes que mantenga la adición de mecanizado libre en la mitad superior del rango si el tiempo del ciclo y la vida útil de la herramienta son críticos. Cuando el acabado de la superficie o la formabilidad son más importantes, la mejor opción es una variante con menor contenido de azufre o que contenga selenio.
Finalmente, la maquinabilidad no se trata sólo de velocidad. También se trata de costes de chatarra, desbarbado e inspección. Las calidades de corte libre producen rebabas más pequeñas, piezas dimensionalmente estables y un calibre de rosca más predecible, lo que reduce la cantidad de piezas rechazadas en la inspección final. En una pieza con varias roscas, un orificio transversal y una cara de sellado, esos ahorros secundarios pueden superar los ahorros en tiempo de ciclo.
Vale la pena recordar que el índice en el gráfico asume un conjunto específico de condiciones de referencia, generalmente torneado de un solo punto con herramientas de carburo y un criterio de vida útil fija. Cambiar la operación cambia ligeramente la clasificación. La perforación, por ejemplo, es más sensible a la evacuación de viruta que el torneado, por lo que la ventaja relativa del 303 sobre el 304 es incluso mayor en el taladrado y roscado de agujeros profundos de lo que sugiere el índice por sí solo.
Conclusión clave: el 303 existe debido a su índice de maquinabilidad de aproximadamente 78, y cualquier decisión de cambiar a 304 o 316 por razones de corrosión debe calcularse en función de un aumento del tiempo de ciclo del 40 por ciento o más.
Resistencia a la corrosión del acero inoxidable 303
En ambientes interiores y rurales limpios, el 303 tiene un rendimiento similar al del 304 y mantendrá una superficie brillante durante años. Son aceptables el agua dulce, los detergentes suaves, muchos ambientes en contacto con alimentos que no tienen mucho cloruro y la mayoría de las condiciones debajo del capó de los automóviles con humedad ocasional. Los problemas comienzan cuando los cloruros están presentes en concentraciones significativas.
El mecanismo es sencillo. Las inclusiones de sulfuro de manganeso interrumpen la película pasiva de óxido de cromo. En presencia de iones de cloruro, esas inclusiones se disuelven preferentemente, creando microgrietas donde la química local se vuelve ácida y falta de oxígeno. Una vez que se inicia un hoyo, se propaga porque el interior del hoyo se convierte en un ánodo y la superficie circundante actúa como un cátodo grande. Esta es la razón por la que una pieza 303 puede verse impecable durante dos años en una planta del interior y luego mostrar picaduras en unos meses cuando la misma pieza se instala cerca de un sitio costero o se expone a sal de deshielo.
La resistencia a las picaduras a menudo se compara utilizando el número equivalente de resistencia a las picaduras, calculado a partir del contenido de cromo, molibdeno y nitrógeno. Para 303 no hay molibdeno o nitrógeno intencional, por lo que el valor queda en la región de 17 a 19, similar a 304 pero con una densidad mucho mayor de sitios de iniciación. El grado 316 agrega molibdeno y alcanza aproximadamente 24 a 26, razón por la cual sigue siendo el predeterminado para servicios marítimos y químicos.
| factores | 303 | 304 | 316 |
|---|---|---|---|
| Equivalente de resistencia a las picaduras | Alrededor de 17 a 19 | Alrededor de 18 a 19 | Alrededor del 24 al 26 |
| Sitios de iniciación de pozos | Alto, debido a inclusiones de sulfuro. | Bajo | muy bajo |
| Maquinabilidad relativa | alrededor de 78 | alrededor de 45 | alrededor de 36 |
| Exposición marina o costera | No recomendado | Limitado | Recomendado |
| Soldabilidad | Pobre riesgo de agrietamiento en caliente | bueno | bueno |
| Uso típico de piezas roscadas | Insertos, adaptadores, tapones de drenaje. | Elementos de fijación e inserciones generales | Accesorios marinos y de proceso |
Hay una mitigación que vale la pena conocer. La pasivación en ácido cítrico o nítrico después del mecanizado elimina el hierro libre y la contaminación de la superficie, y mejora ligeramente el rendimiento del 303 al limpiar las inclusiones más externas. No cambia la química general y no rescata una pieza utilizada en un ambiente rico en cloruro. El electropulido va un paso más allá al eliminar por completo una fina capa superficial, lo que mejora la apariencia y la resistencia a la iniciación, pero nuevamente el beneficio se limita a la piel.
Para los tapones de drenaje y otros componentes de sellado, el entorno suele ser menos agresivo de lo que parece. El aceite del motor, el líquido de la transmisión y el refrigerante no suelen contener cloruros y el tapón ve el interior del cárter en lugar de una zona de salpicaduras. Es por eso que los tapones de aceite de acero inoxidable 303/304/316 comúnmente se ofrecen como familia, lo que permite al comprador igualar el grado con la exposición en lugar de optar por la opción más cara.
La regla de selección sensata es usar 303 cuando la pieza se mecaniza en gran volumen y el ambiente es benigno, cambiar a 304 donde es posible cierta exposición al cloruro y corrosión moderada, y pasar a 316 donde la pieza estará expuesta a sal, aire marino o productos químicos de proceso. Por el contrario, elegir 316 para una aplicación seca en interiores agrega costos sin beneficios mensurables.
Conclusión clave: 303 es una buena opción para servicios en interiores, aceitosos y ligeramente húmedos, pero nunca debe especificarse para ambientes costeros, marinos o ricos en cloruro donde las picaduras se inician en las inclusiones de sulfuro.
Resistencia al calor, tratamiento térmico y comportamiento de soldadura
Las hojas de datos comúnmente indican que el 303 resiste la oxidación cuando se expone intermitentemente hasta aproximadamente 760 °C y en servicio continuo hasta aproximadamente 870 °C. Esas cifras describen la formación de incrustaciones de óxido, no la idoneidad estructural. La adición de azufre que hace que la calidad sea mecanizable es también la razón por la que no es una buena opción para servicios a temperatura elevada, porque los sulfuros pueden promover la fragilización y el ataque acelerado en los límites de los granos.
Datos importantes sobre el tratamiento térmico
- El 303 no se puede endurecer mediante tratamiento térmico. Cualquier requisito de dureza debe cumplirse mediante trabajo en frío, no mediante enfriamiento o envejecimiento.
- El recocido se realiza en el rango de aproximadamente 1010 a 1120 °C seguido de un enfriamiento rápido, y su propósito es ablandar el material trabajado en frío y restaurar la ductilidad, no aumentar la resistencia.
- El alivio de tensión de las piezas mecanizadas normalmente se lleva a cabo entre 350 y 400 °C. Este rango se elige deliberadamente para permanecer por debajo de la ventana de sensibilización donde se forman carburos de cromo en los límites de los granos.
- Se debe evitar la exposición prolongada entre aproximadamente 425 y 815 °C, porque la precipitación del carburo de cromo elimina el cromo de la matriz circundante y deja una banda propensa a la corrosión.
La soldadura es el punto débil
El 303 generalmente se considera inadecuado para soldar. El azufre reduce el rango de temperatura de solidificación y promueve el agrietamiento en caliente en el cordón de soldadura y también aumenta la porosidad. Si un diseño requiere soldadura, el enfoque habitual es cambiar el componente a 304 o 316, o a una combinación de base y relleno con bajo contenido de azufre. Cuando realmente se debe unir una pieza 303, la soldadura debe limitarse a procesos de bajo aporte de calor con relleno 308L, seguidos de un recocido y decapado completo, pero incluso entonces la resistencia a la corrosión de la soldadura y la zona afectada por el calor serán inferiores a las del metal base.
Conformación en frío y excoriación
El trabajo en frío de 303 es posible pero limitado. La tasa de endurecimiento por trabajo es alta, similar a la de otros grados austeníticos, por lo que las operaciones de conformado severas, como la embutición profunda o el estampación en frío pesado, normalmente se realizan en 303Se o en 304 en lugar de en 303 que contiene azufre. El laminado de roscas, por el contrario, se adapta bien a 303 y es la forma estándar de producir roscas de alta resistencia en insertos y sujetadores pequeños.
El irritamiento es otra característica austenítica que vale la pena planificar. Cuando dos superficies de acero inoxidable de dureza similar se frotan bajo presión, pueden soldarse en frío localmente y romperse, razón por la cual las tuercas de acero inoxidable a veces se atascan en los pernos de acero inoxidable. En los conjuntos roscados, esto se controla utilizando grados diferentes, aplicando un compuesto antiagarrotamiento a base de molibdeno, controlando el torque o especificando un diseño de inserto de bloqueo que no dependa del desmontaje repetido.
Conclusión clave: trate el 303 como un material únicamente mecanizado; Si la unión debe soldarse o experimenta temperaturas sostenidas superiores a aproximadamente 400 °C, especifique 304 o 316 en su lugar.
303 vs 304 vs 316: Elegir propiedades, no hábitos
La selección de calidad es un ejercicio de equilibrio entre tres variables que influyen en diferentes direcciones: costo de mecanizado, demanda de corrosión y requisitos de resistencia o ductilidad. La comparación de dos columnas a continuación establece la lógica de selección para las dos familias de componentes más frecuentemente afectadas por una decisión 303.
Insertos y adaptadores roscados
| Tapones, racores y componentes de estanqueidad.
|
Un error frecuente es pensar que subir a 316 es siempre la opción más segura. En la práctica, un componente 316 que se desgasta durante el ensamblaje y se vuelve a apretar varias veces puede terminar siendo menos confiable que una pieza 303 correctamente apretada con un sello adecuado. El grado del material es una variable en un sistema que también incluye la forma de la rosca, la clase de tolerancia, el acabado de la superficie, la lubricación y el par de montaje.
La dimensión del costo es real y vale la pena cuantificarla. Debido a que 316 máquinas ocupan aproximadamente 36 en el índice en comparación con 78 de 303, el tiempo de mecanizado para la misma pieza puede ser más del doble y el material en sí es más caro. Para una pieza pequeña de gran volumen, eso puede significar que el costo unitario se triplica. Cuando el entorno de servicio realmente exige 316, es dinero bien gastado; donde no es así, simplemente se pierde margen.
Conclusión clave: seleccione el grado de la exposición real y el volumen de mecanizado real, y escriba tanto el grado como el temperamento en el dibujo para que la elección sea repetible.
Aplicaciones: donde las propiedades 303 dan sus frutos en componentes roscados
Las propiedades descritas anteriormente se asignan claramente a una clase específica de componente: pequeño, roscado, producido en gran volumen y se espera que resista la oxidación sin estar expuesto a cloruros. Cuatro familias de productos dominan ese espacio.
Insertos de rosca autorroscantes
Un inserto autorroscante corta su propia rosca en un agujero taladrado o perforado en aluminio, magnesio o plástico. Las ranuras de corte exigen una evacuación limpia de las virutas durante la instalación, y la rosca externa debe ser lo suficientemente resistente para cortar sin astillarse. El 303 en estado recocido o ligeramente trabajado en frío equilibra bien esas necesidades, y cuando se requiere una opción más fuerte o más resistente a la corrosión, la misma geometría está disponible en 304 o 316.
La calidad de la instalación depende tanto del agujero como del inserto. Un orificio perforado ligeramente sobredimensionado permitirá que el inserto gire, mientras que un orificio de tamaño insuficiente aumentará el torque de instalación y puede cortar las cuñas de accionamiento. Las bandas de tolerancia para el orificio piloto normalmente las proporciona el fabricante del inserto y deben considerarse obligatorias en lugar de recomendaciones.
Insertos roscados de tres agujeros
Los insertos de tres orificios se instalan con una herramienta específica que activa tres llaves y luego se bloquean en su lugar. Resisten la rotación mucho mejor que un inserto helicoidal simple y son una opción común cuando se esperan vibraciones o desmontajes repetidos. La elección del material suele ser el 303 por costo y maquinabilidad, con 304 o 316 disponibles donde la demanda de corrosión es mayor.
Debido a que la rosca cargada es interna y está protegida por el material base, el ambiente de corrosión que ve el inserto es en gran medida el ambiente dentro del conjunto, que a menudo es benigno. Ésa es una de las razones por las que el 303 funciona perfectamente bien en motores, cajas de cambios y bastidores de máquinas, aunque el mismo grado fallaría rápidamente en un accesorio de cubierta marina expuesto.
Insertos de bloqueo con llave y tuercas de conversión
Los insertos de bloqueo con llave utilizan llaves externas que se introducen a través del material principal para bloquear el inserto mecánicamente. Las tuercas de conversión, también llamadas adaptadores de rosca macho a hembra, permiten que un componente cambie entre roscas métricas y en pulgadas o entre diferentes pasos de rosca. Ambos se benefician de la capacidad del 303 para mantener tolerancias estrictas en la forma de la rosca después del mecanizado de alta velocidad, y ambos generalmente se suministran en acero al carbono, 303, 304 o 316 para que el comprador pueda adaptar el grado a la aplicación.
Tapones de aceite y tapones de rosca
Los tapones de drenaje y los tapones de sellado son piezas clásicas de las máquinas atornilladoras: geometría simple, tolerancia de rosca ajustada, alto volumen anual. El entorno interno suele ser aceite o refrigerante, mientras que el entorno externo puede ser el compartimento del motor, la base de una máquina o un recinto exterior. Elegir 303 para equipos de interior y 316 para equipos marinos expuestos es la división estándar y rentable.
Una nota de aplicación final se refiere al contacto de metales diferentes. Cuando se instala un inserto de acero inoxidable en una carcasa de aluminio, la junta forma un par galvánico y, en presencia de un electrolito, el aluminio se convierte en ánodo. Esto rara vez es un problema en equipos interiores secos, pero en ambientes húmedos o cargados de sal acelera la corrosión del metal base alrededor del inserto. Las acciones correctivas habituales son revestimientos protectores, selladores o un cambio de material original.
Conclusión clave: la rosca interna de un inserto generalmente soporta un ambiente templado, por lo que el 303 sigue siendo la opción estándar para insertos de gran volumen, a menos que el conjunto en sí esté expuesto a cloruros.
Mantenimiento y práctica en servicio
La selección del material lleva un componente a la línea de salida; La práctica de mantenimiento determina su rendimiento a lo largo de su vida útil. Los componentes roscados de acero inoxidable fallan por una pequeña cantidad de razones predecibles y la mayoría de ellas se pueden prevenir.
- Sobrepar. Debido a que el 303 recocido tiene un límite elástico de alrededor de 190 a 260 MPa, un valor de torsión copiado de una tabla de sujetadores de acero puede estirar o pelar las roscas. Utilice siempre los datos de torsión publicados para el inserto o tapón específico y recalibre los controladores con regularidad.
- Mortificante. El contacto de acero inoxidable contra acero inoxidable bajo presión puede atascarse. Un compuesto antiagarrotamiento, un grado de acoplamiento diferente o un procedimiento de instalación lubricado eliminan la mayor parte del riesgo.
- Compromiso insuficiente. Un tapón al que le falten dos roscas para alcanzar el acoplamiento total tendrá fugas independientemente del grado. Verifique la profundidad del compromiso durante la inspección del primer artículo, no después de una falla en el campo.
- Ataque de cloruro. Las picaduras en una pieza 303 son una señal de que la calidad no es adecuada para el medio ambiente, no de que la pieza esté defectuosa. Reemplácelo con 316 o agregue una barrera protectora.
- Corrosión galvánica del padre. Busque productos de corrosión de color blanco o gris alrededor de un inserto de acero inoxidable en una carcasa de aluminio, lo que indica que el aluminio se está consumiendo.
La práctica de inspección debe coincidir con el modo de falla. La inspección visual detecta picaduras, manchas de corrosión y daños en las roscas. El calibrador de roscas detecta la desviación dimensional después de la instalación. Para uniones críticas, una verificación de torque después del primer ciclo térmico es más informativa que una verificación de torque en el ensamblaje, porque revela si se perdió la precarga. La verificación química periódica utilizando un analizador de fluorescencia de rayos X portátil confirmará que el material entrante es realmente 303 y no un grado sustituido, lo cual es un problema común en el inventario mixto.
El almacenamiento también importa más de lo que parece. Los componentes de acero inoxidable almacenados en contenedores de madera abiertos en un almacén húmedo pueden recoger contaminación de la superficie y desarrollar manchas de óxido que son más cosméticas que estructurales, pero aun así generarán una queja del cliente. Mantener las piezas en envases sellados con un inhibidor de corrosión volátil y manipularlas con guantes limpios evita la mayoría de estas disputas.
Conclusión clave: la mayoría de las fallas de los componentes 303 en el campo se deben al torque, el compromiso o el entorno, no al material en sí, por lo que los procedimientos de mantenimiento merecen la misma atención que la nota de calificación.
Adquisición de componentes de acero inoxidable 303: qué especificar
Debido a que el 303 tiene un amplio rango químico permitido y varios temperamentos, la orden de compra conlleva la mayor parte del riesgo de calidad. Un fabricante o proveedor capaz debería poder responder cada uno de los siguientes puntos sin dudarlo.
| Elemento a especificar | Por qué es importante |
|---|---|
| Grado y estándar | UNS S30300 o EN 1.4305, indicado explícitamente en lugar de "inoxidable" |
| Gama de azufre | Determina la consistencia del mecanizado e, indirectamente, el comportamiento de picaduras. |
| condición de entrega | Recocido o estirado en frío; afecta la resistencia y la ductilidad por un amplio margen |
| Dureza range | Un punto de verificación sencillo para la inspección entrante |
| Certificado de materiales | EN 10204 3.1 con trazabilidad del número de calor hasta el lote terminado |
| Clase de tolerancia del hilo | 6H, 6g o específico del cliente; verificado con medidores pasa y no pasa |
| Tratamiento superficial | Pasivación, enchapado o lubricación con película seca, con prueba definida |
| plan de muestreo | Define cuántas piezas por lote se inspeccionan y con qué criterios. |
| Embalaje | Previene la contaminación, los daños por humedad y los daños por tránsito |
Trabajar con un fabricante que también controla las herramientas de instalación elimina una clase de problemas. Cuando el inserto y la herramienta de accionamiento se diseñan juntos, el torque de instalación, el encaje de la llave y la tolerancia del orificio son consistentes, y las quejas en el campo sobre orificios pelados disminuyen drásticamente. Esto es especialmente importante para las plaquitas autorroscantes y de tres orificios, donde la característica de conducción es tan crítica como la propia rosca.
Los compradores por volumen también deberían preguntar sobre la repetibilidad de un lote a otro, no sólo sobre la aprobación del primer artículo. Un calor constante de 303 proveniente de una fuente de molino estable, con un contenido de azufre controlado, permite que un taller fije los parámetros de corte y los mantenga durante años. Cuando cambia la fuente del molino, el comportamiento del mecanizado puede cambiar incluso aunque el certificado parezca idéntico, y la primera señal suele ser un mayor desgaste de la herramienta o un aumento en los rechazos del calibre de la rosca.
Finalmente, verifique la capacidad en lugar de las promesas. Pregunte por el equipo de producción real, el proceso de inspección y la cadena de trazabilidad desde la barra cruda hasta el cartón empacado. Un proveedor que puede mostrar una ruta documentada desde el número de calor hasta la pieza terminada es mucho más fácil de gestionar que uno que sólo puede mostrar una carpeta de certificado.
Conclusión clave: especifique el grado, el rango de azufre, el estado de ánimo y el tipo de certificado en la orden de compra; Sin esos cuatro elementos, dos proveedores pueden afirmar que entregan "303" y aun así entregar piezas que se comportan de manera diferente.
Preguntas frecuentes
¿Cuáles son las propiedades más importantes del material del acero inoxidable 303?Las propiedades definitorias son un contenido de azufre de 0,15 a 0,35 por ciento para la rotura de viruta, un índice de maquinabilidad de aproximadamente 78 frente a B1112, una resistencia a la tracción recocida de 500 a 700 MPa, un límite elástico de 0,2 por ciento de 190 a 260 MPa, un alargamiento de 35 a 50 por ciento, una dureza de 160 a 200 HB y un comportamiento esencialmente no magnético en la condición de recocido. La resistencia a la corrosión es comparable a la del 304, excepto por una resistencia a las picaduras de cloruro notablemente menor. |
¿El acero inoxidable 303 es magnético?El 303 recocido es esencialmente no magnético, con una permeabilidad relativa cercana a 1,02. El estirado en frío, el laminado de roscas y el mecanizado pesado transforman parcialmente la austenita en martensita, por lo que una pieza terminada puede volverse débilmente magnética con una permeabilidad de hasta aproximadamente 3. Un imán que se adhiere ligeramente a un componente 303 mecanizado es normal y no significa que se haya suministrado el grado incorrecto. |
¿Se puede endurecer el acero inoxidable 303 mediante tratamiento térmico?No. Es un grado austenítico y no responde al temple ni al revenido. La única forma de aumentar la resistencia es el trabajo en frío, que puede aumentar la resistencia a la tracción a aproximadamente 690 a 860 MPa a costa de la ductilidad. El recocido se utiliza únicamente para ablandar el material trabajado en frío y restaurar la ductilidad. |
¿Por qué el 303 es más fácil de mecanizar que el 304?La adición de azufre forma inclusiones de sulfuro de manganeso en toda la matriz. Estas inclusiones actúan como muescas internas que hacen que el chip se fracture en segmentos cortos en lugar de formar una cadena larga. Las virutas cortas despejan la zona de corte, reducen el filo acumulado, reducen las fuerzas de corte y permiten velocidades superficiales más altas, razón por la cual las máquinas 303 funcionan aproximadamente 1,7 veces la velocidad de la 304. |
¿Se puede soldar acero inoxidable 303?Generalmente no se recomienda. El azufre promueve el agrietamiento en caliente y la porosidad en el cordón de soldadura, y la zona afectada por el calor pierde resistencia a la corrosión. Cuando la soldadura sea inevitable, utilice un proceso de bajo aporte de calor con relleno 308L y planifique un recocido y decapado completo, o cambie el componente a 304 o 316. |
¿El 303 es adecuado para entornos marinos o costeros?No. La exposición al cloruro provoca picaduras que se inician en las inclusiones de sulfuro. Aunque el rendimiento general contra la corrosión es cercano al 304, la densidad de los sitios de iniciación de picaduras es mucho mayor, por lo que el 303 debe reservarse para servicio en interiores, aceitoso o ligeramente húmedo. El grado 316 es la opción adecuada para entornos marinos y químicos. |
¿Cuál es la diferencia entre 303 y 303Se?Ambos son grados de mecanizado libre, pero el 303Se utiliza selenio en lugar de azufre. El selenio proporciona un control de viruta similar con un mejor acabado superficial y una mejor formabilidad en frío y en caliente, y sus inclusiones son iniciadores de picaduras ligeramente menos agresivos. El 303 que contiene azufre generalmente ofrece un índice de maquinabilidad más alto y un costo más bajo, por lo que sigue siendo el predeterminado para las piezas mecanizadas con tornillos. |
¿Cuánta rosca necesita un inserto 303?Una regla inicial práctica es de 1,0 a 1,5 veces el diámetro nominal de la rosca acoplada en acero y hierro fundido, y aproximadamente 2,0 veces el diámetro nominal en aluminio o magnesio. Cuando haya vibración, utilice un diseño de inserto de bloqueo en lugar de simplemente aumentar el enganche, porque la vida a la fatiga está gobernada por la muesca en la primera rosca engranada. |
¿Cómo debe un comprador verificar los componentes 303 entrantes?Verifique el certificado EN 10204 3.1 con el número de calor, verifique la dureza, mida las roscas con medidores pasa y no pasa y verifique la química al azar con un analizador portátil si la sustitución de grados es un riesgo. Confirme que el contenido de azufre se encuentre dentro del rango especificado, porque un calor con bajo contenido de azufre mecanizará de manera diferente aunque el certificado cumpla. |
¿El acero inoxidable 303 cuesta más que el 304?El costo del material por kilogramo suele ser similar o ligeramente mayor, pero el costo de la pieza entregada suele ser menor porque el tiempo de mecanizado es sustancialmente más corto. En el mecanizado de tornillos de gran volumen, la diferencia en el tiempo del ciclo y la vida útil de la herramienta generalmente supera el precio de la materia prima, por lo que el 303 sigue siendo la opción económica siempre que el entorno de corrosión lo permita. |
Conclusión clave: las propiedades del material de acero inoxidable 303 están optimizadas para el mecanizado y la corrosión leve, y cada pregunta de selección vuelve a esas dos prioridades.
Páginas relacionadas en este sitio
Las dos páginas siguientes cubren las familias de materiales y productos analizadas en este artículo y son el siguiente paso natural si especifica componentes roscados.
| Página | que encontraras |
|---|---|
| Insertos roscados de acero inoxidable | Tipos de insertos, materiales y métodos de instalación en una descripción general |
| Sujetadores de acero inoxidable 303, 304 y 316. | Comparación de grados para sujetadores y piezas mecanizadas de acero inoxidable |
Si está comparando opciones de materiales para una pieza específica en lugar de leer en general, traiga el dibujo, el entorno de servicio y el volumen anual. Esos tres elementos determinan el grado y el temperamento más rápido que cualquier comparación de hojas de datos.
Conclusión clave: haga coincidir el grado con el entorno y el volumen, luego bloquee la elección en el dibujo y la orden de compra para que la decisión sobreviva al siguiente pedido.


