

 English
 Français
 Deutsch

Contenido
- 1 Por qué el tamaño de la broca para machos de 9/16 controla la resistencia de la rosca y la vida útil de la herramienta
- 2 Tabla de tamaños de brocas para machos de roscar 9/16: UNC, UNF y equivalentes métricos
- 3 Cómo calcular el tamaño del taladro macho de 9/16
- 4 16/09-12 UNC vs 16/09-18 UNF: ¿Qué hilo debería especificar?
- 5 Dónde aparecen los hilos 9/16 en aplicaciones de ingeniería reales
- 6 Roscas de 9/16 en aluminio, acero, acero inoxidable y plásticos
- 7 Errores comunes de tapping del 16 de septiembre y cómo evitarlos
- 8 Reparación de roscas de 9/16 dañadas con insertos de rosca
- 9 Elegir el grifo y las herramientas de instalación adecuados para el trabajo del 16 de septiembre
- 10 Guías y recursos relacionados
- 11 Preguntas frecuentes sobre los tamaños de brocas para machos de 9/16
- 11.1 ¿Cuál es el tamaño del taladro para roscar para una rosca 9/16-12 UNC?
- 11.2 ¿Cuál es el tamaño del taladro para roscar para una rosca UNF de 9/16-18?
- 11.3 ¿Puedo usar una broca de 1/2 pulgada para roscar una rosca de 9/16-12?
- 11.4 ¿Cuál es la broca equivalente métrica para roscas de 9/16?
- 11.5 ¿Son iguales las roscas 9/16-12 UNC y M14 x 2.0?
- 11.6 ¿Qué significa un compromiso de rosca del 75 por ciento para un macho de 9/16?
- 11.7 ¿Qué grifo debo utilizar para un agujero ciego 9/16-12 UNC?
- 11.8 ¿Cómo reparo una rosca de 9/16 pelada?
- 12 Resumen de la decisión final para su trabajo de tapping del 16 de septiembre
Si está a punto de roscar una rosca de 9/16, la primera especificación que necesita es el tamaño de broca de rosca de 9/16. Para una rosca gruesa de 16/9-12 UNC, el taladro macho estándar es de 31/64 pulgadas (0,4844 pulgadas) y para una rosca fina de 9/16-18 Fundación de las Naciones Unidas, el taladro macho estándar es de 33/64 pulgadas (0,5156 pulgadas). Estas cifras suponen una profundidad de rosca de aproximadamente el 75 por ciento de la forma completa de la rosca, que es la convención utilizada por la mayoría de los fabricantes de machos, talleres mecánicos y manuales de ingeniería. Seleccionar una broca diferente cambia la profundidad de enganche, el torque en el macho y la carga que puede soportar la rosca terminada, por lo que esta dimensión debe tratarse como una decisión de ingeniería y no como una ocurrencia tardía.
En las secciones siguientes, explicamos cómo se deriva el tamaño de la broca para machos de 9/16, cómo cambia cuando se roscan aluminio, acero aleado, acero inoxidable, hierro fundido o plásticos, y cómo elegir entre las series UNC y UNF para una aplicación determinada. También cubrimos los errores más comunes, incluida la confusión entre roscas métricas de 9/16 y M14, y los métodos prácticos de reparación disponibles cuando se pela una rosca de 9/16. Si es ingeniero, profesional de compras o especialista en mantenimiento y compara machos de roscar, insertos roscados y herramientas de instalación de diferentes proveedores, la información aquí le ayudará a realizar especificaciones más confiables la primera vez, siempre.
Por qué el tamaño de la broca para machos de 9/16 controla la resistencia de la rosca y la vida útil de la herramienta
Un grifo corta roscas internas quitando material de las paredes de un orificio perforado. El diámetro de ese orificio determina cuánto metal queda entre el orificio y el diámetro nominal de la rosca y, por lo tanto, qué tan profunda será la forma de la rosca. Si la broca es más pequeña que el valor recomendado, el macho tiene que cortar más material, lo que aumenta el par de corte, aumenta el calor y dificulta la evacuación de viruta. En una rosca gruesa como la de 9/16-12, el paso es relativamente grande, por lo que un pequeño error en el diámetro de la broca tiene un efecto mensurable en la carga de corte.
El estándar de profundidad de rosca del 75 por ciento es un compromiso. Las pruebas han demostrado consistentemente que una rosca interna del 75 por ciento soporta casi tanta carga como una rosca del 100 por ciento, típicamente entre el 90 y el 95 por ciento de la resistencia al desforre, al tiempo que requiere un par de roscado notablemente menor. Rara vez se utiliza una rosca completa al 100 por ciento en la producción porque exige un orificio excepcionalmente preciso y crea fuertes fuerzas de corte que pueden romper los machos, especialmente en diámetros en los que el macho ya se está utilizando cerca de su límite. Para el roscado de mantenimiento, donde la pieza de trabajo puede mantenerse en posición y la alineación no siempre es perfecta, la convención del 75 por ciento también proporciona un pequeño margen para el sobredimensionamiento de la broca.
Cuando el taladro es demasiado pequeño, los síntomas son predecibles: el grifo se aprieta a medida que avanza, las virutas se acumulan y las flautas se obstruyen. En el acero inoxidable, la superficie endurecida puede arruinar rápidamente un grifo. Cuando la broca es demasiado grande, la rosca se vuelve poco profunda y el torque de extracción disminuye, lo que puede permitir que el sujetador se salga o tenga fugas en un sistema de fluido. Debido a que la diferencia entre una rosca funcional y una rosca fallida es a menudo de sólo unas pocas milésimas de pulgada, los talleres no deben intentar improvisar un tamaño de broca para roscas de 9/16 sin consultar una tabla confiable.
Tabla de tamaños de brocas para machos de roscar 9/16: UNC, UNF y equivalentes métricos
La siguiente tabla enumera los tamaños de broca macho de 9/16 recomendados para las dos series de roscas imperiales que se encuentran más comúnmente en trabajos de maquinaria automotriz, aeroespacial y en general, junto con los equivalentes métricos más cercanos. Los valores imperiales se toman de tablas de perforación de machos estándar que asumen una profundidad de rosca del 75 por ciento. Las filas métricas se incluyen porque M14 es el tamaño estándar más cercano a 9/16 de pulgada, y a veces se usa un orificio de 9/16 como sustituto de M14 o viceversa en trabajos de prototipo, aunque las dos roscas no son intercambiables.
| Designación del hilo | Paso o TPI | Taladro recomendado | pulgadas decimales | Equivalente métrico |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 pulg. | 0.4844 | 12,3 milímetros |
| 9/16-18 UNF | 18 TPI | 33/64 pulgadas | 0.5156 | 13,1 milímetros |
| M14 x 2,0 | 2,0 milímetros | 12,2 milímetros | 0.4803 | 12,2 milímetros |
| M14 x 1,5 | 1,5 milímetros | 12,7 milímetros | 0.4999 | 12,7 milímetros |
| M14 x 1,25 | 1,25 milímetros | 12,8 milímetros | 0.5039 | 12,8 milímetros |
Antes de elegir un taladro, compare cuidadosamente la serie de roscas. Un grifo UNC de 9/16-12 requiere un orificio de 31/64 pulgadas, mientras que un grifo UNF de 9/16-18 requiere un orificio de 33/64 pulgadas y los dos taladros no son intercambiables. El siguiente cuadro pone estos valores en perspectiva al mostrar el diámetro de la broca como porcentaje del diámetro nominal de la rosca.
La mejor manera de entender estos números es compararlos visualmente como una proporción en lugar de como diámetros absolutos. El gráfico de barras horizontales que sigue muestra el diámetro de la broca como porcentaje del diámetro nominal de la rosca para las cinco roscas de la tabla anterior. Hace que la diferencia entre series gruesas y finas sea fácil de ver de un vistazo.
Esta vista de porcentaje es más útil que los valores decimales sin procesar cuando se evalúan hilos de tamaños nominales ligeramente diferentes. También resulta útil a la hora de estimar un taladro de sonda para un paso no estándar. Observe que los hilos gruesos se agrupan cerca del 86 al 87 por ciento, mientras que los hilos finos aumentan a aproximadamente el 91 por ciento.
Los porcentajes confirman un patrón que se aplica a todo el cuadro de perforación de roscado. La broca UNC de 9/16-12 a 31/64 pulgadas equivale al 86,1 por ciento del diámetro nominal de 0,5625 pulgadas, lo que deja material para una rosca profunda pero resistente. La broca fina 9/16-18 UNF a 33/64 pulgadas equivale al 91,7 por ciento del mismo diámetro nominal, por lo que el orificio es visiblemente más grande y la forma de la rosca es menos profunda. Un orificio más grande para el paso fino significa que el macho elimina menos material y encuentra menos torsión, lo que protege el macho en materiales más duros. La rosca métrica M14 x 2,0, el tamaño estándar más cercano a 9/16, utiliza una broca de 12,2 mm, equivalente a aproximadamente el 87,1 por ciento de su diámetro de 14 mm. La variante fina M14 x 1,5 utiliza una broca de 12,7 mm, o 90,7 por ciento, lo que coincide mucho con el comportamiento de la rosca fina imperial. La variante M14 x 1,25 se sitúa entre 1,5 y los otros tonos finos con un 91,4 por ciento, lo que refleja el tono más pequeño. En toda la industria, los hilos gruesos generalmente se ubican en la banda del 86 al 88 por ciento, mientras que los hilos finos se mantienen cerca del 91 por ciento. Esta relación explica por qué no se puede utilizar un solo taladro para todas las roscas de tamaño 9/16. Si el taladro es demasiado pequeño, el grifo se sobrecarga y se rompe, especialmente en acero inoxidable. Si la broca es demasiado grande, la forma de la rosca será demasiado poco profunda y puede romperse bajo la carga de trabajo. Comprender la relación porcentual también le permite estimar un tamaño de perforación razonable para pasos inusuales que no están impresos en una tabla estándar. Para los equipos de adquisiciones, esta comparación refuerza por qué los machos y las brocas deben comprarse como un sistema combinado de un proveedor de ingeniería en lugar de como herramientas no relacionadas.
Cómo calcular el tamaño del taladro macho de 9/16
La fórmula más rápida para estimar el tamaño de un taladro macho es restar el paso del diámetro nominal. Para las roscas imperiales, el paso es el recíproco del número de roscas por pulgada, por lo que la fórmula pasa a ser diámetro de broca = diámetro mayor - (1/TPI). Este cálculo proporciona un valor teórico que corresponde a aproximadamente el 75 por ciento de compromiso de la rosca para las formas de rosca más comunes, y luego el resultado se redondea al tamaño de broca estándar más cercano.
Para la rosca 9/16-12 UNC, que aparece en muchos dibujos antiguos como 9/16-12 NC, el diámetro nominal es 0,5625 pulgadas y el paso es 1/12 pulgada o 0,0833 pulgada. Restar el paso da 0,4792 pulgadas, y el taladro fraccionario estándar más cercano es 31/64 pulgadas, que mide 0,4844 pulgadas. Ese es el valor que aparece en cada tabla confiable de brocas de 9/16. Si calcula esto usted mismo, encontrará que el resultado se encuentra entre un taladro de 15/32 pulgadas (0,4688 pulgadas) y un taladro de 31/64 pulgadas (0,4844 pulgadas), y el valor del gráfico selecciona el más cercano de los dos.
Para la rosca UNF de 9/16-18, el paso es de 1/18 de pulgada o 0,0556 de pulgada. La fórmula da 0,5625 - 0,0556 = 0,5069 pulgadas. El taladro estándar más cercano es de 33/64 pulgadas, que mide 0,5156 pulgadas, y este es el valor utilizado en la industria para roscados de 9/16-18. Vale la pena señalar que el valor calculado se sitúa entre 1/2 pulgada y 33/64 pulgada, y los diferentes editores de gráficos eligen según sus pruebas internas y la profundidad del compromiso que desean ofrecer.
Para hilos métricos se aplica la misma lógica. Una rosca M14 x 2,0 tiene un diámetro mayor de 14 mm y un paso de 2,0 mm, por lo que la fórmula simple da 12,0 mm, mientras que la broca recomendada en las tablas estándar es de 12,2 mm. El valor ligeramente mayor tiene en cuenta la altura geométrica de la forma de la rosca y la forma en que una punta de taladro afilada realmente corta en un agujero perforado.
El valor de compromiso del 75 por ciento se puede ajustar cuando se trabaja con materiales duros o paredes delgadas. La siguiente tabla muestra cómo el compromiso del objetivo cambia la broca recomendada para una rosca UNC de 9/16-12. Para materiales difíciles como el acero inoxidable o el acero de aleación endurecido, reducir el compromiso a aproximadamente el 65 por ciento reduce el par de roscado y reduce el riesgo de rotura del macho, al mismo tiempo que deja suficiente área de contacto de la rosca para la mayoría de las cargas estáticas.
| Compromiso objetivo | Diámetro de perforación calculado | Taladro estándar más cercano | Compromiso real |
|---|---|---|---|
| 75% (estándar) | 0,4858 pulgadas | 31/64 pulg. (0.4844 in) | 76% |
| 65% (material duro) | 0,4961 pulgadas | 1/2 pulg. (0,5000 pulg.) | 61% |
| 60% (pared delgada) | 0,5012 pulgadas | 1/2 pulg. (0,5000 pulg.) | 61% |
Observe que el taladro estándar de 31/64 pulgadas ya está muy cerca del objetivo de compromiso del 75 por ciento. Cuando baja al 65 por ciento, el resultado práctico es un taladro de 1/2 pulgada, que reduce la profundidad de la rosca a aproximadamente el 61 por ciento. Esta es una práctica común en el roscado de acero inoxidable, donde la carga de corte reducida compensa con creces la resistencia ligeramente menor de la rosca. Verifique siempre los requisitos de compromiso de su cliente final antes de desviarse del valor estándar de la tabla, especialmente para juntas que contienen presión.
16/09-12 UNC vs 16/09-18 UNF: ¿Qué hilo debería especificar?
El diámetro de 9/16 está disponible en series gruesa y fina, y la elección afecta el tamaño de la broca, el tipo de macho y el rendimiento de la junta. Las roscas gruesas tienen un paso mayor, lo que crea una forma de rosca más profunda en un espesor de pared determinado y es más tolerante en aplicaciones con mala lubricación. Las roscas finas tienen un paso más pequeño, lo que proporciona un diámetro menor ligeramente mayor, una mejor resistencia al aflojamiento por vibración y una capacidad de ajuste más fino.
Serie gruesa 9/16-12 UNC
| 9/16-18 serie fina UNF
|
En la práctica, se prefiere la rosca gruesa de 9/16-12 cuando la junta se desmonta con frecuencia, cuando el material es relativamente blando o cuando el orificio es ciego y la evacuación de viruta es difícil. La rosca fina de 9/16-18 se prefiere para aplicaciones con fuertes vibraciones, carcasas de paredes delgadas o donde se requiere un ajuste preciso de la precarga. Las roscas finas también facilitan el roscado de materiales endurecidos porque el paso más pequeño reduce la fuerza de corte por revolución.
Un matiz importante es que una rosca fina tiene un diámetro menor mayor, lo que significa que la sección transversal del orificio roscado es mayor y la concentración de tensiones es menor. Es por eso que muchos componentes hidráulicos con puertos de 9/16 utilizan la serie -18 UNF en lugar de roscas gruesas. La desventaja es que las roscas finas se dañan más fácilmente durante la manipulación y el roscado cruzado, por lo que los operadores deben tener más cuidado al abrir el macho o el perno.
Dónde aparecen los hilos 9/16 en aplicaciones de ingeniería reales
El tamaño de rosca 9/16 es común en la ingeniería automotriz. En automóviles de pasajeros y vehículos comerciales, las roscas 9/16-18 UNF aparecen en pernos de montaje de pinzas de freno, extremos de varillas de dirección, cuerpos de válvulas de transmisión y líneas de enfriador de aceite, donde el paso fino proporciona resistencia a las vibraciones y una forma compacta. La rosca UNC de 9/16-12 es más común en soportes de motor, eslabones de suspensión y sujetadores de equipos pesados, donde las roscas gruesas se mantienen mejor en condiciones de servicio con suciedad o carga intermitente.
En el sector aeroespacial, la serie 9/16-18 UNF se especifica con frecuencia para sujetadores estructurales y accesorios hidráulicos fabricados según las normas AN, MS o SAE. Los componentes de las aeronaves suelen producirse en aleación de aluminio, donde la rosca fina se acopla bien y el diámetro menor más grande contribuye al rendimiento ante la fatiga. Cualquier decisión sobre el tamaño del taladro macho de 9/16 en esta industria se rige por estándares de ingeniería y manuales de reparación, por lo que el valor de la tabla nunca debe modificarse sin la aprobación de la autoridad de diseño.
Los sistemas hidráulicos son un usuario importante de roscas 9/16-18 UNF. El puerto del jefe de junta tórica de rosca recta SAE que se utiliza en muchas válvulas, colectores y bombas para un conector de tamaño -6 está mecanizado con una rosca UNF de 9/16-18. Cuando ese puerto se desconecta durante el mantenimiento, el costo de reparación es alto, porque el colector puede servir a varios circuitos y el reemplazo es costoso. Es por eso que muchos equipos de mantenimiento tienen a mano un kit de inserto de hilo de alambre del tamaño exacto de 9/16.
El material rodante ferroviario y la maquinaria en general confían en 9/16-12 UNC para juntas estructurales, placas de sujeción y accesorios ajustables menos críticos. La rosca gruesa ofrece cierto grado de tolerancia cuando se cortan roscas en carcasas de hierro fundido o acero dulce en el sitio. Para las placas de fijación utilizadas en el mecanizado CNC, el orificio roscado de 9/16-12 es popular porque acepta un tornillo de cabeza hueca de alta resistencia y deja suficiente espesor de pared para placas de herramientas de aluminio.
Roscas de 9/16 en aluminio, acero, acero inoxidable y plásticos
El mismo tamaño de broca de 9/16 no siempre produce la rosca ideal cuando cambia el material base. Los materiales blandos y gomosos como el aluminio necesitan machos afilados y un tamaño de orificio confiable, los materiales que se endurecen por trabajo como el acero inoxidable se benefician de un taladro un poco más grande y los materiales quebradizos como el hierro fundido generalmente son indulgentes. La siguiente tabla resume los ajustes prácticos para los materiales base más comunes.
| Materia prima | Taladro recomendado | Tipo de toque | Lubricación | Notas |
|---|---|---|---|---|
| Aluminio 6061 | 31/64 pulg. | Flauta espiral o grifo de forma | Aceite ligero o queroseno | Se requiere un golpe seco; excelentes hilos |
| Acero dulce | 31/64 pulg. | Punto espiral | Aceite de corte soluble | Práctica estándar |
| Acero aleado 4140 | 1/2 pulgada | Flauta espiral, recubierta de TiN | aceite sulfurado | Reduce el par de roscado |
| Inoxidable 304/316 | 1/2 pulgada | Flauta espiral, TiN/TiCN | Pasta de alta presión | Evite el endurecimiento laboral |
| hierro fundido | 31/64 pulg. | flauta recta | Aceite seco o ligero | Chips cortos en polvo |
| Plásticos y nailon. | 31/64 a 33/64 pulgadas | flauta recta | Seco o al aire | Utilice inserciones para montaje repetido. |
En aluminio, el orificio estándar de 31/64 pulgadas proporciona una rosca limpia cuando el macho está afilado y la velocidad del husillo es moderada. La viruta tiende a ser larga y fibrosa, por lo que un macho de flauta en espiral es útil en agujeros ciegos. Si el componente de aluminio se va a montar y desmontar varias veces, se debe considerar desde la etapa de diseño un inserto de rosca autorroscante o un inserto de alambre, porque una rosca de aluminio tiene un umbral de pelado limitado.
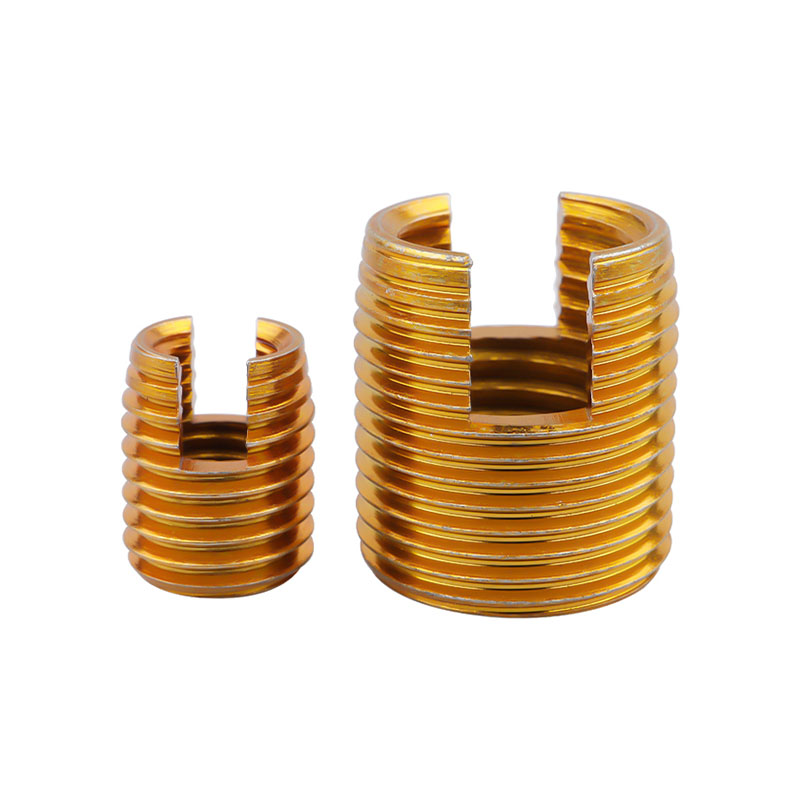 Inserto de rosca autorroscante de acero al carbono para aluminio Este inserto de rosca autorroscante fortalece las roscas internas en materiales blandos como el aluminio sin necesidad de roscado previo, lo que reduce el riesgo de que se deshilache durante el montaje y desmontaje repetidos. Ver producto →
En acero aleado y acero inoxidable, usar una broca de 1/2 pulgada reduce el compromiso de la rosca de aproximadamente un 76 por ciento a un 61 por ciento. Esta reducción reduce el par de corte y el riesgo de endurecimiento por trabajo. El grifo debe tener un revestimiento de alto rendimiento y la operación debe realizarse a una velocidad conservadora con abundante líquido de corte. Muchos talleres mecánicos utilizan un ciclo de roscado en agujeros ciegos para romper las virutas y limpiar las ranuras.
Para el hierro fundido, se prefiere el taladro estándar de 31/64 pulgadas porque el material produce virutas finas que no se compactan fácilmente. La principal preocupación es mantener limpio el inicio de la rosca para que el macho no patine sobre el chaflán. En el caso de los plásticos, la elección depende del espesor de la pared y de la carga. Un taladro más grande reduce el riesgo de agrietar la pieza, mientras que un inserto roscado mejora la capacidad de carga y permite repetidos montajes sin desgastar el plástico.
Errores comunes de tapping del 16 de septiembre y cómo evitarlos
Un sorprendente número de fallas en roscas 9/16 no se deben a un mal macho sino a un simple error de selección antes de que el macho toque la pieza de trabajo. La siguiente lista cubre los errores más frecuentes que vemos en entornos de producción y reparación.
- Utilizando la broca UNC para un macho UNF o al revés. Un grifo de 9/16-12 en un orificio de 33/64 pulgadas corta un hilo delgado y débil que se pelará, mientras que un grifo de 9/16-18 en un orificio de 31/64 pulgadas se atascará y romperá. Confirma la serie antes de elegir un ejercicio.
- Confundir el 16/9 con el M14. La rosca de 9/16 pulgadas tiene un diámetro nominal de 0,5625 pulgadas, mientras que M14 mide 0,5512 pulgadas. Los valores de paso son diferentes, por lo que no se puede utilizar un macho de 9/16-12 en un orificio M14, aunque un taladro de 12,2 mm es numéricamente similar a 31/64 pulgadas.
- Ignorando la tolerancia de perforación. Un taladro de 31/64 pulgadas desgastado o de baja calidad puede cortar un orificio con un tamaño de varias milésimas de pulgada mayor, lo que cambia el acoplamiento y debilita la rosca. Utilice un taladro de calidad y verifique el tamaño del orificio en trabajos críticos.
- Roscar agujeros ciegos sin limpiar virutas. Una rosca de 9/16 en un agujero ciego atrapa virutas en el fondo y el grifo se atascará en el momento en que se llenen las flautas. Utilice un grifo de flauta en espiral y un ciclo de picoteo en lugar de forzar el grifo más profundamente.
- Saltar fluido de corte en acero inoxidable. El acero inoxidable se endurece rápidamente. Sin líquido, la superficie se vuelve más dura que el grifo y el grifo se desgasta o se rompe a las pocas vueltas. Utilice una pasta de alta presión o un fluido para grifos de acero inoxidable exclusivo.
- Utilizando un grifo desgastado. Un grifo que ya ha completado muchos agujeros cortará hilos demasiado grandes o se romperá repentinamente desde la raíz. Realice un seguimiento de la vida útil de los machos y reemplácelos antes de que se degrade la calidad de la rosca.
Reparación de roscas de 9/16 dañadas con insertos de rosca
Una rosca de 9/16 pelada no siempre significa una nueva carcasa, un nuevo colector o un costoso tiempo de inactividad. Si la rosca de una culata de cilindro de aluminio, la caja de una caja de cambios o el cuerpo de una válvula hidráulica está dañada, un inserto de rosca de alambre puede restaurar la conexión a una condición confiable en unos minutos. El proceso de reparación utiliza un taladro macho que es específico para el inserto, no el tamaño estándar de taladro macho de 9/16, porque el inserto ocupa el sobre de la rosca original y se requiere una rosca de macho de gran tamaño.
La secuencia de reparación estándar es sencilla. Primero, taladre la rosca vieja con el tamaño de broca recomendado por el fabricante del inserto. En segundo lugar, golpee el nuevo orificio con un grifo STI especial, que está rectificado sobre un tamaño mayor que el grifo estándar de 9/16 para que el inserto encaje después de la instalación. En tercer lugar, enrolle el inserto en el orificio roscado utilizando una herramienta de instalación. Finalmente, si el inserto tiene una lengüeta, rómpala después de la instalación. El orificio terminado es una rosca interna de 9/16 que coincide con las dimensiones originales y acepta el mismo perno.
- Taladre la rosca dañada hasta el diámetro del cuerpo del inserto.
- Golpee el orificio con el grifo STI utilizando el tamaño de broca para grifo STI.
- Instale el inserto de cable con una herramienta de instalación dedicada
- Rompa la espiga e inspeccione la rosca final con un calibre de tapón.
 Proveedor de insertos helicoidales para reparación de roscas Al ofrecer una gama de insertos de bloqueo de alambre, de llave y de tornillo, este proveedor brinda soluciones confiables para restaurar roscas dañadas y manejar aplicaciones de alta vibración. Ver producto →
El material del inserto y el revestimiento en servicio. Los insertos de alambre de acero inoxidable son la opción predeterminada para resistencia a la corrosión y resistencia, y los insertos de acero al carbono con revestimiento de zinc son una opción de menor costo para maquinaria de interior. Para aplicaciones de alto ciclo o alta vibración, los insertos de estilo de bloqueo de tornillo con un segmento de bloqueo pueden evitar que el perno se salga. Los insertos de bloqueo con llave son otra opción cuando el inserto en sí debe bloquearse mecánicamente en el material original.
Cuando compre insertos de alambre, el proveedor debe proporcionarle el tamaño de broca STI correcto para cada tamaño de inserto. Debido a que las series 9/16 UNC y 9/16 UNF utilizan insertos diferentes, el kit de reparación debe coincidir exactamente con la serie de roscas originales. Un fabricante confiable de insertos roscados documentará el taladro, el macho y la herramienta de instalación como un solo kit, lo que reduce el riesgo de una reparación incorrecta.
Elegir el grifo y las herramientas de instalación adecuados para el trabajo del 16 de septiembre
El macho que seleccione para trabajos de 9/16 determina la calidad de la rosca tanto como el taladro. Para un orificio pasante UNC de 9/16-12, un macho de punta en espiral, a veces llamado macho de pistola, empuja las virutas por delante del corte y es la opción más rápida. Para un agujero ciego, un grifo de flauta en espiral extrae las virutas del agujero y evita que se acumule en el fondo. Un macho de flauta recta es adecuado para agujeros ciegos poco profundos en hierro fundido, pero tiene problemas con virutas largas en aluminio o acero.
El revestimiento importa incluso cuando la geometría es correcta. Un grifo brillante sin revestimiento funciona en hierro fundido y materiales de viruta corta. Un grifo recubierto de TiN maneja acero aleado y reduce la adherencia. Un grifo recubierto de TiCN o TiAlN funciona mejor en aluminio y acero inoxidable, donde el recubrimiento reduce la fricción y evita la soldadura localizada en el filo. Para el paso grueso de 9/16-12, el par de corte es relativamente alto, por lo que el recubrimiento correcto y un filo afilado son esenciales para obtener resultados consistentes.
La velocidad de corte debe ser conservadora. En acero aleado, una velocidad superficial de alrededor de 30 a 50 SFM es un punto de partida seguro para el roscado manual, mientras que el aluminio se puede roscar a velocidades más altas con un portamachos rígido. La clave es mantener la alimentación sincronizada con el avance del macho para que el macho no actúe como una herramienta de corte bajo compresión. El uso de un portamachos o un cabezal de roscado con protección de torsión adecuada puede evitar la rotura, especialmente en agujeros ciegos.
Si todavía estás comparando métodos, nuestra guía sobre cómo elegir un grifo de hilo explica la diferencia entre machos de roscar de flauta recta, de punta en espiral y de flauta en espiral con más profundidad, incluidos los límites prácticos de cada geometría.
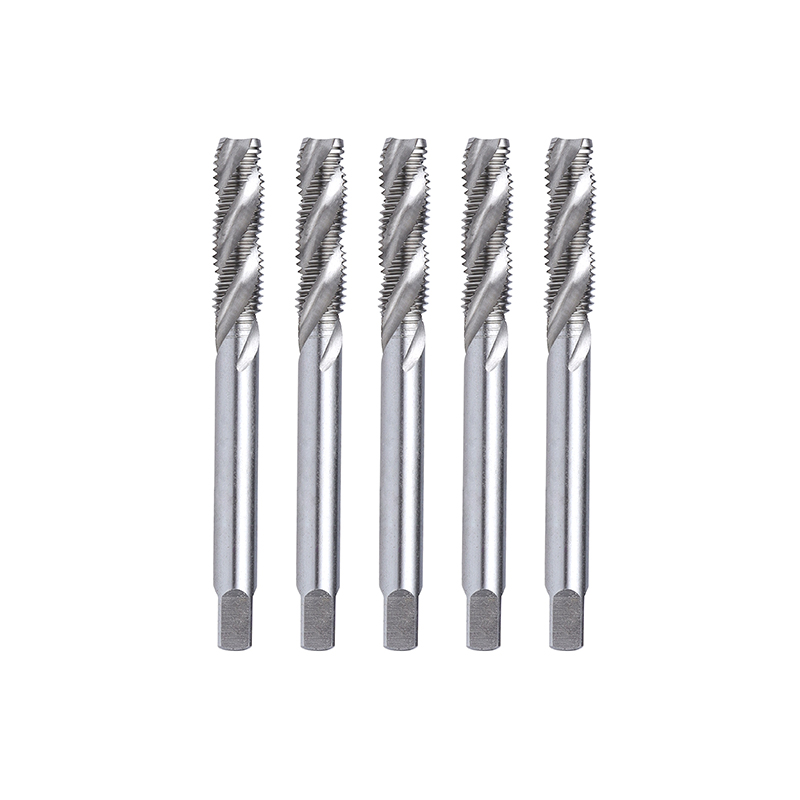 Macho de roscar en espiral para roscado de agujeros profundos Con canales helicoidales para una evacuación eficiente de virutas, este macho reduce el riesgo de obstrucción y rotura, lo que lo hace ideal para agujeros profundos, metales duros y producción en masa automatizada. Ver producto →
Para instalaciones de insertos roscados, la herramienta de instalación es tan importante como el inserto. Una herramienta de instalación del tamaño correcto enrolla el inserto en el orificio con la tensión adecuada, evitando que el inserto se expanda o se deforme. Las herramientas de extracción están disponibles cuando se debe retirar un inserto para volver a trabajarlo. Estos accesorios deben provenir del mismo proveedor que los insertos para garantizar un conjunto de productos coincidente.
Guías y recursos relacionados
Si necesita verificar las especificaciones o evaluar a un proveedor especializado en grifos, insertos roscados y herramientas de instalación, el siguiente recurso lo conectará con la experiencia en ingeniería y productos del fabricante.
Preguntas frecuentes sobre los tamaños de brocas para machos de 9/16
¿Cuál es el tamaño del taladro para roscar para una rosca 9/16-12 UNC?Utilice un taladro de 31/64 pulgadas, que equivale a 0,4844 pulgadas o aproximadamente 12,3 mm. Esta broca produce aproximadamente un 75 por ciento de enganche de rosca en acero y es el valor impreso en las tablas de brocas estándar para rosca gruesa 9/16-12 UNC. |
¿Cuál es el tamaño del taladro para roscar para una rosca UNF de 9/16-18?Utilice un taladro de 33/64 pulgadas, que equivale a 0,5156 pulgadas o aproximadamente 13,1 mm. El paso fino deja un orificio más grande, lo que reduce el par de roscado y crea una rosca menos profunda pero resistente a las vibraciones. |
¿Puedo usar una broca de 1/2 pulgada para roscar una rosca de 9/16-12?Técnicamente sí, pero sólo cuando quieras reducir el compromiso del hilo. Una broca de 1/2 pulgada produce aproximadamente un 61 por ciento de compromiso en lugar del 75 por ciento estándar, lo cual es útil en acero inoxidable o acero de aleación endurecido. Para trabajos de uso general, el taladro de 31/64 pulgadas es la opción más segura. |
¿Cuál es la broca equivalente métrica para roscas de 9/16?El tamaño de rosca métrica más cercano es M14. Una rosca M14 x 2,0 utiliza una broca de 12,2 mm y una rosca M14 x 1,5 utiliza una broca de 12,7 mm. Estos están cerca de los valores imperiales del 16 de septiembre, pero los hilos en sí no son intercambiables. |
¿Son iguales las roscas 9/16-12 UNC y M14 x 2.0?No. El 9/16-12 UNC tiene un diámetro nominal de 0,5625 pulgadas (14,2875 mm) y un paso de 12 TPI, mientras que el M14 x 2,0 tiene un diámetro nominal de 14 mm y un paso de 2 mm. Los diámetros son similares, pero el paso y la forma de la rosca son diferentes, por lo que los machos y los pernos no son intercambiables. |
¿Qué significa un compromiso de rosca del 75 por ciento para un macho de 9/16?Significa que las roscas internas ocupan el 75 por ciento de la profundidad teórica total de la rosca. Este es el compromiso de la industria entre la resistencia de la rosca y el par de roscado. Una rosca del 75 por ciento soporta casi la carga completa de una rosca del 100 por ciento pero requiere una fuerza de corte significativamente menor. |
¿Qué grifo debo utilizar para un agujero ciego 9/16-12 UNC?Utilice un macho de flauta en espiral, que extrae las virutas del orificio a medida que corta. Para un orificio pasante, un macho de roscar con punta en espiral es más rápido porque empuja las virutas delante del macho. Utilice siempre un líquido para grifos que coincida con el material base. |
¿Cómo reparo una rosca de 9/16 pelada?Taladre la rosca dañada hasta alcanzar el diámetro recomendado por el fabricante del inserto, golpee el orificio con un grifo STI e instale un inserto de rosca de alambre utilizando una herramienta de instalación adecuada. El grifo STI es de gran tamaño en comparación con un grifo estándar de 9/16, por lo que el perno original aún encaja después de instalar el inserto. |
Resumen de la decisión final para su trabajo de tapping del 16 de septiembre
Seleccionar el tamaño correcto de broca para machos de 9/16 es la diferencia entre una rosca limpia y confiable y un macho roto o un agujero pelado. Para la mayoría de los trabajos, 31/64 pulgadas para 9/16-12 UNC y 33/64 pulgadas para 9/16-18 UNF son los números que deben recordar. Cuando el material exija un compromiso menor, utilice una broca de 1/2 pulgada para la serie gruesa, pero primero confirme el requisito de la aplicación. Las roscas métricas M14 son vecinas cercanas, pero no sustituyen a las 9/16.
Para los equipos de adquisiciones e ingeniería, trabajar con un fabricante especializado también reduce el riesgo de errores de especificación. Dongtai Jinzhize Metal Products Co., Ltd. es un fabricante y proveedor profesional de insertos roscados que produce insertos roscados de alambre, insertos autorroscantes, insertos de bloqueo con llave, tuercas de conversión de rosca interna-externa, tapones de aceite y los grifos y herramientas de instalación que los acompañan. Los compradores mayoristas que necesitan una calidad constante en pedidos de gran volumen pueden obtener la solución completa de roscado y reparación como un sistema combinado en lugar de ensamblar herramientas de varios proveedores.
Utilice la tabla de machos de roscar estándar como punto de partida, ajuste el material y las condiciones de servicio, verifique la serie de roscas en el plano y equipe a sus operadores con machos de roscar y fluido de corte de calidad. Una rosca de 9/16 es una conexión confiable y rentable cuando el orificio se perfora correctamente la primera vez.


