

 English
 Français
 Deutsch

Contenido
- 1 2-56 Tamaño de la broca de roscar de un vistazo
- 2 ¿Qué es exactamente un hilo 2-56?
- 3 2-56 Especificaciones de roscas que todo maquinista debe conocer
- 4 Cómo calcular el tamaño del taladro macho 2-56
- 5 Guía visual: 2-56 Opciones de brocas y encaje de roscas
- 6 Número, letra, fraccionario o métrico: seleccionar la mejor broca
- 7 Cómo perforar entre 2 y 56 agujeros: guía práctica paso a paso
- 8 Errores comunes de tapping 2-56 y cómo evitarlos
- 9 Reparación de hilos pelados o de gran tamaño de 2 a 56
- 10 Tamaños de hilo relacionados y guía de selección
- 11 Perspectiva del fabricante: abastecimiento de machos de roscar e insertos roscados para la producción
- 12 Preguntas frecuentes sobre el tamaño del taladro para roscar 2-56
- 12.1 ¿Qué tamaño de broca debo utilizar para un grifo 2-56?
- 12.2 ¿Puedo usar un taladro n.° 51 en lugar de un n.° 50 para un grifo 2-56?
- 12.3 ¿Cuál es la broca métrica más cercana a una n.º 50 para roscados 2-56?
- 12.4 ¿El tamaño del taladro macho 2-56 cambia entre aluminio y acero?
- 12.5 ¿Debo usar un macho de cortar o un macho de formar para un orificio de 2-56?
- 12.6 ¿A qué profundidad debo perforar antes de perforar un agujero ciego de 2-56?
- 13 Lecturas relacionadas y referencias confiables
Usted está parado en el banco con un lote de soportes que requieren un orificio roscado n.° 2-56 y el dibujo no le indica qué taladro tomar. El tamaño del taladro para machos 2-56 es la decisión más importante antes de comenzar a cortar roscas: elija una broca demasiado pequeña y el macho se atascará o se romperá, elija una demasiado grande y las roscas internas se desprenderán en el primer montaje. En este artículo le mostraremos el diámetro exacto de la broca, le explicaremos de dónde viene y le daremos un método práctico para ajustarlo a su material, su estilo de grifo y sus requisitos de calidad. Al final, podrá completar de memoria una tabla de tamaños de brocas de 2 a 56 y defender su elección ante cualquier inspector.
La respuesta que aparece en la mayoría de los gráficos publicados es una broca número 50, que mide 0,0700 pulgadas. Es el valor predeterminado para el mecanizado general de acero, acero inoxidable, aluminio y latón. Sin embargo, una broca #51 de 0.0670 pulgadas se usa a menudo cuando el orificio es poco profundo, el material es blando o la junta soporta una carga alta y desea una profundidad de rosca adicional en el material base. Cubriremos ambas opciones, además de sus equivalentes métricos, para que pueda tomar la decisión correcta incluso cuando el juego de ejercicios numéricos tenga un espacio.
2-56 Tamaño de la broca de roscar de un vistazo
Si solo necesita un número, aquí lo tiene: use una broca n.º 50 para un macho de 2-56. La siguiente tabla resume la geometría de la rosca y las dimensiones de perforación más comúnmente recomendadas.
| Designación del hilo | Hilos por pulgada | Diámetro mayor | Tono | Taladro recomendado | Diámetro de broca | Compromiso aproximado |
|---|---|---|---|---|---|---|
| 2-56 UNC (grueso) | 56 | 0,0860 pulgadas (2,184 mm) | 0,017857 pulgadas | #50 | 0,0700 pulgadas (1,778 mm) | Alrededor del 65-70% |
| 2-56 UNC (agujero apretado) | 56 | 0,0860 pulgadas | 0,017857 pulgadas | #51 | 0,0670 pulgadas (1,702 mm) | Alrededor del 80-85% |
| 2-56 UNC (alternativa métrica) | 56 | 0,0860 pulgadas | 0,017857 pulgadas | 1,80 milímetros | 0,0709 pulgadas | Alrededor del 62-66% |
| 2-56 UNC (alternativa métrica) | 56 | 0,0860 pulgadas | 0,017857 pulgadas | 1,75 milímetros | 0,0689 pulgadas | Alrededor del 72-76% |
Tenga en cuenta que la broca n.° 50 no es matemáticamente perfecta para todas las definiciones de enganche de rosca. Los manuales de maquinaria utilizan fórmulas ligeramente diferentes, por lo que ocasionalmente verá una broca de 1,80 mm, 1,78 mm o incluso una broca n.° 49 recomendada para una rosca de 2 a 56 en una aplicación de orificio profundo. La lógica de ingeniería es simple: una pequeña reducción en el diámetro perforado agrega altura de rosca pero también aumenta el torque de roscado. Para un grifo pequeño con un diámetro de raíz de aproximadamente 0,050 pulgadas, los picos de torsión son los que rompen los cortadores.
En términos prácticos, debe tratar el punto 50 como la línea base y el punto 51 como la opción de propósito especial. Si la pieza es de aluminio o latón, el número 50 es cómodo. Si la pieza es de acero inoxidable 302 o de una aleación endurecida, o si la profundidad del roscado es inferior a la mitad de la longitud de la rosca requerida, el número 51 más pequeño permite que el macho corte más profundo y deja más material debajo de la cresta de la rosca. Por el contrario, si está roscando orificios pasantes en una lámina de metal delgada, un número 49 a 0,0730 pulgadas le dará suficiente hilo para un sujetador liviano y casi eliminará el riesgo de que se rompa el grifo.
¿Qué es exactamente un hilo 2-56?
La designación 2-56 proviene de un sistema de numeración anterior al estándar de hilo unificado. El "2" inicial se refiere al tamaño del tornillo número 2, que tiene un diámetro exterior nominal de 0,0860 pulgadas, no al número de milímetros ni a la fracción de pulgadas. El "56" significa 56 hilos por pulgada, lo que coloca este tamaño en la serie Unified National Coarse, abreviada UNC. La variante fina unificada correspondiente es 2-64 con 64 hilos por pulgada y utiliza la misma broca n.º 50 en la mayoría de las tablas porque el diámetro menor es casi idéntico.
Un tornillo n.° 2 es pequeño para los estándares industriales, pero es extremadamente común en equipos de precisión. Los usos típicos incluyen el montaje de sensores, la fijación de separadores de PCB en componentes electrónicos, la fijación de placas de molduras y placas de identificación, la fijación de pequeños soportes en paneles de instrumentos de aviones, la retención de escobillas de motores y el soporte de conectores de RF en equipos de comunicación. El paso de rosca de 0,0179 pulgadas es lo suficientemente grueso como para roscar fácilmente metales blandos, pero lo suficientemente pequeño como para que un orificio roscado pueda caber en un círculo de pernos de 8 mm.
Por qué el sistema numérico confunde a los nuevos maquinistas
Los tamaños de los números se basaban originalmente en una progresión geométrica de diámetros, no en una relación lógica de milímetros. Un tornillo n.° 2 de 0,086 pulgadas se ubica entre un tornillo n.° 1 de 0.073 pulgadas y un tornillo n.° 3 de 0.099 pulgadas. Esta irregularidad significa que la única forma confiable de determinar el tamaño correcto de la broca para machos de roscar 2-56 es consultar una tabla o calcularla a partir de la geometría de la rosca. No asuma que un tornillo n.º 2 utiliza una broca de 2 mm; no es así. Una broca de 2 mm mide 0,0787 pulgadas, lo que produciría una rosca mucho más débil que la recomendada #50 a 0,0700 pulgadas.
Para un ingeniero de producción o un especialista en adquisiciones que obtiene sujetadores en volumen, la rosca 2-56 también es una decisión de compra. Es uno de los tamaños en pulgadas más pequeños que todavía tiene una amplia disponibilidad en tornillos de cabeza hueca, tornillos para metales de cabeza alomada, tornillos de fijación y separadores roscados. El tamaño del taladro macho es importante no sólo para el maquinista sino también para el departamento de calidad, porque el diámetro del orificio perforado controla directamente si el producto roscado pasará una inspección de calibre pasa/no pasa.
2-56 Especificaciones de roscas que todo maquinista debe conocer
Para seleccionar un taladro macho con confianza, necesita un modelo mental claro de la forma de la rosca. Un hilo unificado tiene forma de V simétrica con un ángulo incluido de 60 grados y raíces y crestas ligeramente aplanadas. Los tres diámetros que definen la rosca son el diámetro mayor (el más grande), el diámetro de paso (el diámetro efectivo en el flanco medio) y el diámetro menor (el más pequeño, que es la raíz de la rosca externa o la cresta de la rosca interna).
| Parámetro | Valor en pulgadas | Valor en milímetros | Notas |
|---|---|---|---|
| Diámetro mayor nominal | 0.0860 | 2.184 | Diámetro básico del tornillo n.° 2 |
| Hilos por pulgada | 56 | 56 TPI | Serie gruesa |
| Tono | 0.017857 | 0,4536 milímetros | Distancia entre crestas de hilo |
| Tono diameter (basic) | 0.0744 | 1.890 | En el punto medio del flanco |
| Diámetro menor (básico) | 0.0667 | 1.694 | Raíz del hilo externo |
| Taladro de grifo recomendado | 0.0700 | 1.778 | broca #50 |
| Taladro para roscar al 85% | 0.0664 | 1.687 | Cerca del #52 o 1,70 mm |
Vale la pena recordar el diámetro menor de 0,0667 pulgadas porque impone un límite inferior a lo pequeño que se puede perforar. Si perfora por debajo del diámetro menor, el macho no cortará más que metal y es casi seguro que las virutas resultantes obstruirán las flautas. Es por eso que un hilo #51 a 0.0670 pulgadas está muy cerca del mínimo teórico para un hilo 2-56. Un #52 a 0.0635 pulgadas está por debajo del diámetro menor y generalmente produce un compromiso excesivo de más del 90 por ciento, lo cual solo es útil en situaciones especiales con material muy dúctil y un macho de roscar con punta en espiral de primera calidad.
Los maquinistas que trabajan con estándares de calidad aeroespaciales o automotrices también prestan atención a la clase de ajuste, generalmente clase 2B para un orificio roscado. La banda de tolerancia 2B para el diámetro menor permite una pequeña cantidad de variabilidad, razón por la cual tanto el #50 como el #51 pueden producir roscas aceptables. La diferencia en el orificio perforado se muestra principalmente en el porcentaje de altura de la rosca y en la fuerza requerida para girar el grifo, no en si el orificio acepta el tornillo. Un orificio 2-56 correctamente roscado con una broca n.° 50 pasa el mismo calibre de tapón que uno hecho con una broca n.° 51, pero el orificio n.° 50 se perforará más rápido y con una menor tasa de rotura.
Cómo calcular el tamaño del taladro macho 2-56
Si no puede recordar si el número 50 o el 51 es correcto, puede derivar la respuesta en unos veinte segundos. Para hilos unificados imperiales, la fórmula más utilizada es:
Diámetro del taladro = diámetro mayor - (0,01299 x enganche de rosca deseado x paso)
En esta fórmula, el compromiso del hilo se expresa como un decimal, por lo que el 75 por ciento se convierte en 0,75. El paso es simplemente 1 dividido por el número de hilos por pulgada. Para una rosca 2-56, el diámetro mayor es 0,0860 y el paso es 1/56, lo que equivale a 0,017857 pulgadas.
Analicemos un ejemplo de participación del 75 por ciento. Multiplica 0,01299 por 0,75 por 0,017857. El resultado es 0,000174 cuando se redondea, y restarlo de 0,0860 da 0,0686 pulgadas. No existe una broca numerada estándar exactamente a 0,0686, pero una broca de 1,75 mm a 0,0689 pulgadas es una excelente combinación métrica. Entre los ejercicios numéricos, las opciones más cercanas son el número 50 en 0,0700 y el número 51 en 0,0670. El número 50 produce una participación ligeramente menor, alrededor del 70 por ciento, mientras que el número 51 produce una participación ligeramente mayor, alrededor del 82 por ciento. Por lo tanto, la fórmula confirma que ambos ejercicios son defendibles y que los valores del gráfico impreso generalmente seleccionan el número 50 porque reduce el riesgo de golpeteo.
Para un objetivo de participación del 60 por ciento, la fórmula da 0,0860 menos 0,000139, o 0,0721 pulgadas. El taladro estándar más cercano es el n.º 49 a 0,0730. Para un objetivo del 85 por ciento, la fórmula da 0,0860 menos 0,000197, o 0,0663 pulgadas, que es lo más cercano a un número 52 en 0,0635 para un agujero muy estrecho, o un taladro de 1,70 mm en 0,0669. La siguiente tabla resume los puntos útiles de este rango.
| Compromiso objetivo | Diámetro calculado (pulg.) | Ejercicio del número más cercano | Taladro métrico más cercano | Uso típico |
|---|---|---|---|---|
| 50% | 0.0744 | #49 (0.0730) | 1,90 milímetros (0,0748) | Chapa, paredes delgadas |
| 60% | 0.0721 | #49 (0.0730) | 1,85 milímetros (0,0728) | Aluminio blando, soportes ligeros |
| 70% | 0.0698 | #50 (0,0700) | 1,80 milímetros (0.0709) | Propósito general, valor predeterminado recomendado |
| 75% | 0.0686 | #51 (0.0670) o #50 | 1,75 milímetros (0.0689) | Uniones fuertes en acero. |
| 85% | 0.0664 | #52 (0.0635) | 1,70 milímetros (0,0669) | Materiales duros y de alta resistencia |
La lección práctica es que el tamaño del taladro macho 2-56 no es un único número sagrado sino una banda estrecha entre aproximadamente 0,066 y 0,073 pulgadas. Dentro de esa banda, la elección se rige por cinco factores: el material que se está roscando, la profundidad del agujero, el tipo de macho, la resistencia a la extracción requerida y las consecuencias de romper un macho en la pieza. Si alguno de estos factores es crítico, comience con el número 50 para piezas normales, luego ajuste un tamaño de letra más pequeño para orificios poco profundos en acero duro, o un tamaño de letra más grande para orificios pasantes en láminas blandas.
Guía visual: 2-56 Opciones de brocas y encaje de roscas
El enganche de la rosca es el porcentaje de la altura de la rosca del macho que realmente es capturado por el orificio perforado. Elija un taladro más grande y obtendrá menos compromiso, lo que reduce el par de roscado pero también reduce la fuerza de extracción. Elija un taladro más pequeño y obtendrá más compromiso, pero el grifo trabaja más y se rompe más fácilmente. Por lo tanto, el tamaño de broca para machos 2-56 implica un compromiso práctico entre resistencia y vida útil de la herramienta. Las barras horizontales a continuación comparan el acoplamiento efectivo para los tamaños de broca más utilizados para machos de 2 a 56.
La broca n.º 50, de exactamente 0,0700 pulgadas, es el tamaño de broca de macho 2-56 que aparece con mayor frecuencia en las tablas de referencia. Usando la fórmula estándar de altura de rosca, produce aproximadamente un 69 por ciento de compromiso en un orificio de 2-56 UNC. Eso explica por qué el número 50 es la recomendación predeterminada: proporciona hilos fuertes sin sobrecargar los pequeños grifos manuales. Para trabajos de reparación o para materiales más duros, muchos maquinistas reducen el tamaño al número 51 a 0,0670 pulgadas. El #51 aumenta el compromiso a aproximadamente el 82 por ciento, pero también aumenta significativamente el riesgo de rotura del grifo. Los taladros métricos le brindan opciones adicionales, con 1,75 mm a 0,0689 pulgadas con un compromiso cercano al 74 por ciento. Una broca de 1,80 mm a 0,0709 pulgadas aterriza aproximadamente al 65 por ciento, lo cual es una alternativa sensata si no hay brocas disponibles. Subir a un #49 a 0.0730 pulgadas reduce el compromiso a aproximadamente el 56 por ciento, que ocasionalmente se usa para láminas de metal delgadas. Un #48 a 0.0760 pulgadas deja solo alrededor del 43 por ciento de compromiso, una mala elección para cualquier cosa que no sean piezas similares a juntas. Por el contrario, un #52 a 0,0635 pulgadas supera el 90 por ciento de compromiso y debe reservarse para diseños de grifos que puedan soportarlo. Para la mayoría de los talleres, el rango práctico es #51, #50 o 1,75 a 1,80 mm, dependiendo de lo que haya en el cajón. La mejor opción equilibra la resistencia del orificio, la vida útil del grifo y el costo de un grifo roto en una pieza costosa. Una vez que acepte que el tamaño de taladro macho 2-56 publicado puede variar ligeramente entre las tablas, podrá realizar una llamada informada para cada trabajo.
Número, letra, fraccionario o métrico: seleccionar la mejor broca
Los talleres mecánicos en América del Norte comúnmente almacenan taladros numéricos del n.° 1 al n.° 60, taladros fraccionarios en pasos de 1/64 de pulgada y taladros métricos en pasos de 0,1 mm. Una rosca 2-56 se encuentra en un rango de tamaño en el que rara vez se necesita un taladro de letras, porque el diámetro correcto se encuentra en el medio de los conjuntos numéricos y métricos. Aún así, es útil conocer el equivalente más cercano en cada sistema.
| Sistema | Tamaño más cercano | Diámetro (pulg.) | Diámetro (mm) | Compromiso | Veredicto |
|---|---|---|---|---|---|
| Taladro numérico | #50 | 0.0700 | 1.778 | Alrededor del 69% | Mejor valor predeterminado |
| Taladro numérico | #51 | 0.0670 | 1.702 | Alrededor del 82% | Opción de alta resistencia |
| taladro métrico | 1,80 milímetros | 0.0709 | 1.800 | Alrededor del 65% | Bueno si no hay #50 |
| taladro métrico | 1,75 milímetros | 0.0689 | 1.750 | Alrededor del 74% | Mejor equivalente métrico |
| taladro fraccionario | 5/64 pulg. | 0.0781 | 1.984 | Alrededor del 34% | Hilo demasiado grande y débil. |
| taladro fraccionario | 1/16 pulg. | 0.0625 | 1.588 | Más del 100% | Demasiado pequeño, el grifo se atascará |
Vale la pena enfatizar las comparaciones fraccionarias porque un nuevo operador a menudo busca un taladro de 1/16 de pulgada cuando ve una pequeña leyenda de sujetador. Un taladro de 1/16 de pulgada es 0.0625 pulgadas, que en realidad está por debajo del diámetro menor de la rosca 2-56, por lo que el macho cortaría toda la profundidad de la rosca en metal sólido. Esto produce un par de torsión extremadamente alto, un rápido desgaste del macho y una importante posibilidad de que el macho se rompa en el orificio. En el otro extremo, un taladro de 5/64 de pulgada a 0,0781 de pulgada deja solo una pizca de material para la cresta de la rosca, y un tornillo que se aprieta con un par razonable se desgastará inmediatamente.
Los ejercicios métricos suelen ser la solución más sencilla cuando el conjunto de números está incompleto. Una broca de 1,75 mm coincide casi exactamente con el punto de compromiso teórico del 75 por ciento, mientras que una broca de 1,80 mm se comporta de manera casi idéntica a una del n.° 50. Si trabaja en un taller que ha estandarizado el uso de herramientas métricas, solicite brocas de carburo o HSS de 1,75 y 1,80 mm para tener siempre las dos opciones más útiles. La misma lógica se aplica a una rosca 2-64 Fundación de las Naciones Unidas, que utiliza el mismo tamaño de broca recomendado que 2-56.
Cómo perforar entre 2 y 56 agujeros: guía práctica paso a paso
Seleccionar el taladro correcto es sólo la primera mitad del trabajo. Un grifo #2-56 es lo suficientemente pequeño como para que el margen de error en alineación, velocidad y lubricación sea muy reducido. El siguiente procedimiento es el mismo que seguimos para las series de producción sensibles a la calidad en nuestra propia planta.
- Haga un punzón central en la ubicación del orificio y taladre el orificio piloto con un taladro afilado del n.º 50. Para agujeros ciegos, deje al menos 1,5 veces la profundidad de la rosca para tener espacio adicional.
- Bisela la parte superior del agujero con un avellanador o un taladro más grande sostenido a mano. Esto elimina las rebabas que, de otro modo, empujarían las virutas hacia las ranuras.
- Seleccione un grifo. Un macho de roscar con un chaflán de 3 a 5 hilos es la mejor opción general para un orificio de 2 a 56. Utilice un grifo de fondo sólo cuando el orificio deba roscarse hasta su máxima profundidad.
- Aplique unas gotas de líquido para cortar roscas. Para el aluminio, utilice un líquido a base de alcohol o queroseno; para acero e inoxidable, utilice un aceite de corte sulfurado.
- Inicie el grifo con la mano, usando una llave giramachos del tamaño del vástago del grifo, y aplique una presión constante hacia abajo mientras gira en el sentido de las agujas del reloj para obtener una rosca a la derecha.
- Después de cada media vuelta, invierta el grifo un cuarto de vuelta para romper el chip. Esto es fundamental para grifos pequeños porque el volumen de la flauta es pequeño.
- Continúe hasta que el grifo alcance la profundidad requerida. Para un orificio pasante, deténgase tan pronto como la parte roscada del grifo emerja de la parte inferior.
- Retire el grifo suavemente e inspeccione las roscas con un calibre de tapón 2-56 o con el tornillo correspondiente.
Machos de corte versus machos de formación para 2-56
Para roscas pequeñas en pulgadas, la elección entre un macho de cortar y un macho de roscar cambia el tamaño de broca recomendado. Un macho de corte elimina material, por lo que utiliza la fórmula estándar que describimos anteriormente. Un macho de moldeo desplaza el material hacia la raíz de la rosca y no deja astillas, lo que lo hace muy atractivo para orificios pasantes en aluminio o latón. Sin embargo, un macho de roscar requiere un orificio más grande porque el material desplazado debe llenar la forma de la rosca sin crear una presión excesiva. .
| Grifo de corte para 2-56 Utiliza una broca n.º 50 a 0,0700 pulgadas para aproximadamente un 65-70 % de compromiso. Elimina virutas, necesita lubricación, apto para acero, inoxidable, latón y aluminio. Produce una rosca más limpia en materiales resistentes y se puede utilizar en agujeros ciegos con un grifo de fondo. | Grifo formador para 2-56 Utilice un taladro n.° 48 o n.° 49, generalmente de 0,0780 pulgadas para un compromiso del 60 al 65 %. Conforma el hilo en frío, no deja astillas, hilo más fuerte porque se comprime el flujo de grano. Lo mejor para aluminio, cobre y acero con bajo contenido de carbono. No recomendado para materiales quebradizos. |
Para trabajos CNC, la velocidad de husillo recomendada para un macho de 2-56 es sorprendentemente alta: entre 800 y 1500 rpm para aluminio y de 400 a 800 rpm para acero, dependiendo del revestimiento del macho y de la rigidez de la máquina. El roscado manual a baja velocidad es más seguro para trabajos de prototipo, pero para cantidades de producción, un ciclo de roscado rígido con un portaherramientas flotante dará los resultados más consistentes. Si está seleccionando machos de roscar para producción en volumen, lea nuestra guía sobre cómo elegir un macho de roscar; Explica las ventajas y desventajas entre los diseños de flauta en espiral y de punta en espiral.
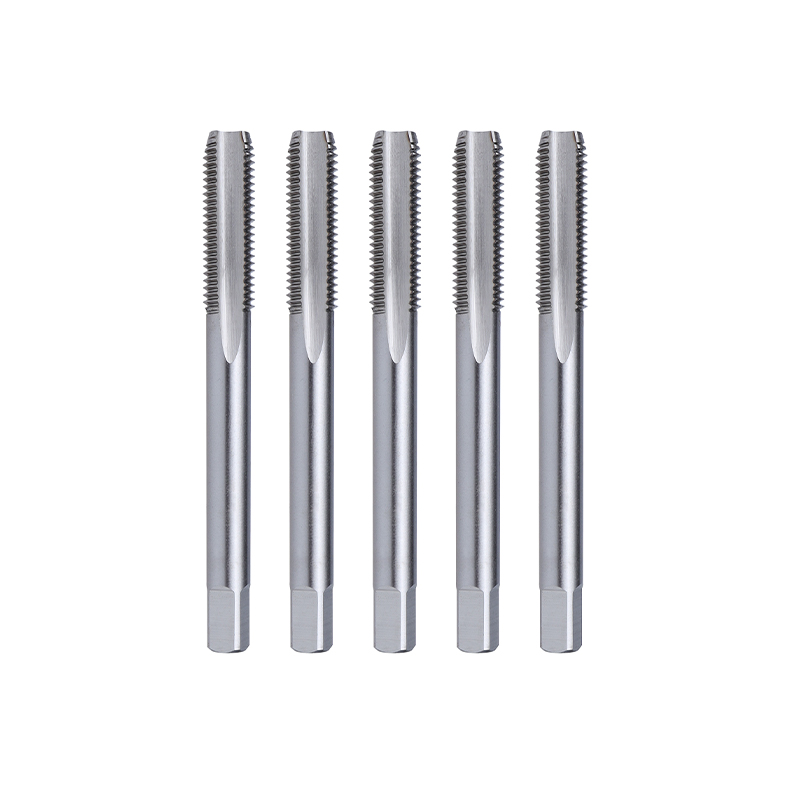 Macho de roscar manual de flauta recta para roscado 2-56 en metales blandos Este grifo de flauta recta estándar se adapta a orificios poco profundos de 2 a 56 y trabajos livianos en aluminio y cobre. Se menciona al elegir machos para prototipo o producción, y su tolerancia combina bien con el paso de verificación del calibre del pasador que se describe a continuación. Ver producto →
Finalmente, verifique el orificio perforado antes de roscar cuando la pieza sea costosa o difícil de reelaborar. Un simple calibre de clavija que se desliza suavemente en el orificio suele ser suficiente para confirmar el diámetro. La tolerancia en el orificio perforado es generosa para el roscado manual, pero una broca desgastada que corta a un tamaño insuficiente convertirá una operación rutinaria en una lucha constante con machos rotos.
Errores comunes de tapping 2-56 y cómo evitarlos
La mayoría de los hilos 2-56 revueltos o rotos provienen de un conjunto repetible de errores, no de un mal material. Hemos compilado la lista a continuación a partir de experiencias de producción reales, incluido nuestro propio taller y las devoluciones de los clientes que regresaron para realizar un análisis de la causa raíz.
- Utilizando una broca #51 en acero sin aumentar la lubricación. El mayor compromiso aumenta el torque y un grifo manual se atascará si las ranuras se obstruyen.
- Perforar con una broca sin filo que corta sobredimensionado. Un orificio piloto de gran tamaño es la principal causa de pérdida de rosca en paneles delgados porque el compromiso efectivo cae por debajo del 50 por ciento.
- Abrir el grifo torcido. Un macho de 2-56 tiene muy poca longitud de vástago para ayudar con la alineación, y cualquier inclinación provoca un perfil de boca de campana que no pasará un calibre de tapón.
- Introducir el grifo demasiado profundo en un agujero ciego. Las astillas en espiral se compactan en la parte inferior y el grifo se atasca o se rompe. Utilice un macho de flauta en espiral para agujeros ciegos.
- Saltándose el chaflán. La rebaba producida por el taladro se envuelve alrededor de la punta del macho y se introduce en el orificio, donde crea una alta fricción y una mala calidad de la rosca.
- Usar el tipo de grifo incorrecto para el agujero. Un grifo de fondo usado desde el principio no tiene entrada y no puede alinearse automáticamente, por lo que cortará demasiado grande en la boca.
- Apretar demasiado la llave giramachos. Cuando el grifo deja de cortar, muchos principiantes aplican más fuerza en lugar de retroceder para eliminar las virutas.
Si se rompe un grifo en un agujero 2-56, no entre en pánico. Una fresa de carburo puede pulir el grifo roto si se puede acceder al orificio, o puede usar una herramienta de extracción de insertos de rosca para quitar un inserto dañado. Para un grifo roto, el mecanizado por descarga eléctrica es la solución definitiva para piezas de alto valor, pero para la mayoría de las piezas de aluminio y acero, puede perforar cuidadosamente el grifo con un taladro de carburo y luego convertir el orificio de gran tamaño en un orificio de inserción de reparación de roscas. Cubrimos este proceso en la siguiente sección.
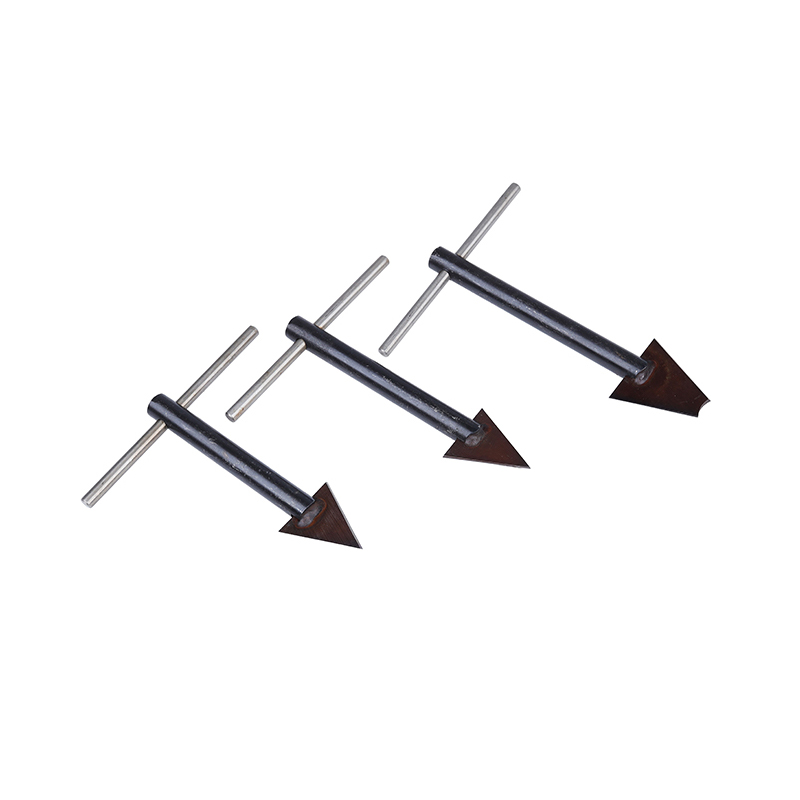 Herramienta de extracción de insertos de rosca para bobinas dañadas Esta herramienta extrae insertos de rosca atascados o rotos sin dañar las roscas de la base. Es relevante aquí porque el texto explica cómo convertir un orificio 2-56 de gran tamaño y retirar un inserto defectuoso, lo que convierte a esta herramienta en una adición práctica a los kits de reparación. Ver producto →
Reparación de hilos pelados o de gran tamaño de 2 a 56
Cuando se pela una tira roscada 2-56 o se sobredimensiona el orificio original, la solución más económica suele ser instalar un inserto de rosca de alambre. Los insertos de rosca de alambre, también llamados insertos de bobina helicoidal o insertos de reparación de roscas, reemplazan la rosca interna dañada con una nueva bobina de acero inoxidable que acepta el tornillo 2-56 original. El proceso de reparación requiere una broca específica, pero tiene un diámetro diferente al de la broca para roscar original porque el inserto debe tener suficiente agarre para resistir la rotación y la rosca externa del inserto debe asentarse en el material base.
Para una reparación de 2 a 56 hilos, el procedimiento es el siguiente. Primero, taladre la rosca dañada con el taladro marcado del kit de inserto, que generalmente es una broca n.º 43 de 0,0890 pulgadas cuando el inserto es del tipo con llave, o el tamaño estampado en el kit para un inserto de alambre. En segundo lugar, golpee el orificio con el grifo especial suministrado en el kit; el grifo crea la rosca interna más grande que coincide con el diámetro externo del inserto. En tercer lugar, enrolle el inserto en la herramienta de instalación e introdúzcalo en el orificio hasta que quede ligeramente por debajo de la superficie. Finalmente, rompa la espiga si está usando un inserto de alambre estándar, o simplemente verifique el orificio con un tornillo 2-56. Un inserto sin espiga evita el paso de romper la espiga, lo cual es una verdadera ventaja en un espacio reducido.
Los insertos de rosca de alambre son particularmente útiles para orificios de 2 a 56 en piezas fundidas a presión de aluminio, magnesio o zinc, donde la rosca original es fácil de pelar y donde reemplazar toda la carcasa no sería económico. También se utilizan intencionalmente en la etapa de diseño: el tornillo se acopla a la bobina de acero inoxidable duro, mientras que la bobina transfiere la carga a través de una superficie más grande al metal base blando. Esta es la razón por la que muchos componentes de motores y transmisiones de automóviles especifican insertos como práctica estándar en carcasas de aluminio. Para obtener detalles sobre la secuencia de instalación, consulte nuestro artículo paso a paso sobre cómo instalar inserciones roscadas de metal.
 Inserto de rosca de alambre sin enredos para reparaciones en etapa de diseño Este inserto sin enredos elimina el paso de extracción y se instala desde cualquier extremo, lo que acelera la producción. El texto circundante destaca el uso de inserciones en carcasas de aluminio para evitar roscas peladas, y esta versión se adapta a entornos de servicio y montaje de gran volumen. Ver producto →
Si fabrica productos que requieren mantenimiento repetido, como cubiertas de válvulas, carcasas de sensores o tapas de extremos de motores, especificar un inserto de rosca de alambre en el diseño desde el principio puede eliminar la falla de campo más común. El inserto agrega un pequeño costo inicial pero elimina el riesgo de desechar una carcasa completa porque una pequeña rosca está dañada. Los compradores calificados en programas aeroespaciales y de defensa valoran especialmente este enfoque, porque el inserto es una pieza estándar documentada y rastreable que no cambia la envoltura externa del componente.
Tamaños de hilo relacionados y guía de selección
La rosca 2-56 pertenece a una familia de roscas pequeñas en pulgadas donde el tamaño de broca correcto cambia rápidamente a medida que aumenta el tamaño del tornillo. Es útil colocar 2-56 en contexto con sus vecinos más cercanos cuando se configura una máquina para un lote de sujetadores pequeños mixtos.
| Hilo | Serie | Diámetro mayor (in) | TPI | taladro de grifo | Diámetro de broca (in) | material primario |
|---|---|---|---|---|---|---|
| 1-64 | UNC | 0.0730 | 64 | #53 | 0.0595 | Instrumentación |
| 2-56 | UNC | 0.0860 | 56 | #50 | 0.0700 | Propósito general |
| 2-64 | UNF | 0.0860 | 64 | #50 | 0.0700 | Ajuste fino |
| 3-48 | UNC | 0.0990 | 48 | #47 | 0.0785 | Hardware electrónico |
| 4-40 | UNC | 0.1120 | 40 | #43 | 0.0890 | Cajas, soportes |
| M2 x 0,40 | Métrica | 0.0787 | 63.5 | 1,60 milímetros | 0.0630 | Productos globales |
Observe que la rosca fina 2-64 comparte el mismo taladro macho que el 2-56, lo cual es conveniente pero también una trampa. El paso más fino de 2-64 tiene una altura de rosca menor, por lo que el mismo orificio perforado produce un enganche ligeramente mayor. En la práctica, un #50 es correcto para ambos y no es necesario cambiar de broca al cambiar entre 2-56 y 2-64 en la misma pieza.
Cuando se compara 2-56 con M2, la rosca métrica tiene un diámetro mayor ligeramente más pequeño, 0,0787 pulgadas frente a 0,0860 pulgadas. El taladro macho métrico más cercano para M2 x 0,40 es de 1,60 mm a 0,0630 pulgadas. Si un dibujo muestra un orificio roscado M2, no lo sustituya por un macho 2-56 y un taladro n.° 50; los tamaños están lo suficientemente cerca como para confundir, pero lo suficientemente separados como para fallar en un medidor. Esta es una de las confusiones más comunes en los talleres de unidades mixtas y conduce directamente a retrabajos y quejas de los clientes.
Para una producción de gran volumen, la mejor manera de evitar confusiones es estandarizar el hardware en pulgadas o métrico para una línea de productos. Un fabricante contratado que admita ambos sistemas necesita una codificación de colores clara en los portaherramientas y un protocolo estricto para los juegos de brocas. Los talleres de mantenimiento de montacargas y vehículos ferroviarios, que a menudo trabajan con herrajes en pulgadas heredados y componentes métricos más nuevos, deben mantener kits de machos y taladros separados para los dos sistemas.
Perspectiva del fabricante: abastecimiento de machos de roscar e insertos roscados para la producción
Comprar machos de roscar, taladros e insertos de reparación de roscas es diferente a comprarlos en una tienda desde casa. Cuando se obtienen grandes volúmenes de herramientas de roscado para una línea de producción, las métricas que importan son la consistencia entre lotes, la calidad del recubrimiento y la capacidad del proveedor para mantener un suministro estable a un precio mayorista negociado. Un fabricante de roscas de renombre como Dongtai Jinzhize Metal Products Co., Ltd. ejecuta líneas de producción automatizadas que generan miles de insertos de rosca, machos de roscar y herramientas de instalación por día, lo que brinda a los gerentes de compras un único socio responsable de todo el sistema de fijación.
Para los fabricantes de equipos originales que ensamblan componentes electrónicos, sensores automotrices o subconjuntos aeroespaciales, la relación entre el orificio perforado y la herramienta de roscado no puede ser una ocurrencia tardía. Si su programador CNC establece el tamaño de broca de roscado 2-56 en #50 pero el proveedor de machos cambia la geometría del inserto o la longitud del chaflán, el par de roscado puede variar en un 20 por ciento o más. Trabajar directamente con un fabricante que produce tanto la herramienta de corte como el inserto roscado elimina ese riesgo porque los dos productos están diseñados y calibrados juntos. Muchos clientes internacionales en Brasil, Europa y el sudeste asiático han adoptado este enfoque cuando nos compran como proveedores de soluciones completas de roscado.
Los compradores mayoristas también deben preguntar sobre el tratamiento de superficies y los estándares de embalaje. Para los insertos de rosca autorroscantes y los insertos de rosca de alambre, la calidad del revestimiento afecta el torque de instalación y la resistencia a la corrosión. Un fabricante que pueda producir tanto un inserto de acero al carbono chapado en zinc amarillo como un inserto de acero inoxidable 303/304/316 en stock acortará significativamente el plazo de entrega. Cuando su sistema de calidad requiera certificados de materiales y trazabilidad de lotes, verifique que el fabricante pueda proporcionarlos para cada caja de grifos e insertos que sale del almacén.
Finalmente, considere el costo total del ciclo de vida, no solo el precio unitario. Un grifo un poco más caro con un mejor revestimiento a menudo roscará tres veces más, entre 2 y 56 agujeros, antes de que sea necesario reafilarlo. La misma lógica se aplica a los insertos roscados: el costo de un inserto es pequeño en comparación con el costo de una culata de cilindro o una carcasa de transmisión desechada. Los gerentes de compras que comprenden esta compensación generalmente prefieren a un fabricante establecido con un sistema de gestión de calidad documentado en lugar del mejor postor.
Preguntas frecuentes sobre el tamaño del taladro para roscar 2-56
Estas son las preguntas que los operadores de máquinas, los ingenieros de diseño y los agentes de compras hacen con mayor frecuencia cuando se preparan para perforar un orificio 2-56.
¿Qué tamaño de broca debo utilizar para un grifo 2-56?La respuesta estándar es una broca n.º 50, que tiene 0,0700 pulgadas de diámetro. Este tamaño de broca proporciona una rosca equilibrada que es lo suficientemente fuerte para la mayoría de los trabajos y al mismo tiempo mantiene el par de roscado lo suficientemente bajo para un macho pequeño de mano o de máquina. |
¿Puedo usar un taladro n.° 51 en lugar de un n.° 50 para un grifo 2-56?Sí. Una broca n.º 51 a 0,0670 pulgadas produce un mayor compromiso de la rosca, aproximadamente el 82 por ciento, lo que fortalece la rosca pero también aumenta la resistencia al roscado. Utilice el número 51 solo cuando el material sea blando, el orificio sea corto o necesite la máxima resistencia a la extracción. |
¿Cuál es la broca métrica más cercana a una n.º 50 para roscados 2-56?Los tamaños métricos más cercanos son 1,80 mm a 0,0709 pulgadas y 1,75 mm a 0,0689 pulgadas. La broca de 1,80 mm se comporta casi de manera idéntica a la número 50, mientras que la broca de 1,75 mm aterriza más cerca del punto de compromiso teórico del 75 por ciento. |
¿El tamaño del taladro macho 2-56 cambia entre aluminio y acero?Para la mayoría de los trabajos, no. Un taladro n.º 50 funciona bien tanto en aluminio como en acero. Si está perforando agujeros ciegos profundos en acero inoxidable serie 300, es posible que prefiera un n.º 51 para obtener más rosca, siempre que utilice un macho de flauta en espiral de calidad y un fluido de corte pesado. |
¿Debo usar un macho de cortar o un macho de formar para un orificio de 2-56?Un macho de corte es la opción más segura para trabajos generales, especialmente en acero e inoxidable. Un macho de roscar funciona bien en aluminio y latón, pero requiere un orificio piloto más grande, generalmente alrededor de un taladro #48 o #49 de 0,0760 a 0,0730 pulgadas, porque desplaza el material en lugar de quitar virutas. |
¿A qué profundidad debo perforar antes de perforar un agujero ciego de 2-56?Perfore al menos un diámetro de rosca completo más profundo que la longitud de rosca requerida. Para una rosca 2-56 con un diámetro nominal de 0,086 pulgadas, eso significa que el orificio piloto perforado debe extenderse al menos 0,086 pulgadas más allá de la rosca más profunda que necesita, e idealmente más, para que el grifo tenga espacio para virutas. |
Lecturas relacionadas y referencias confiables
Si está configurando una nueva línea de producción o simplemente ampliando sus conocimientos sobre operaciones de roscado, los siguientes recursos de nuestra biblioteca de ingeniería lo ayudarán a tomar mejores decisiones. Cubren la selección de grifos, los métodos de instalación y la familia más amplia de productos de conexión roscada.
| Cómo elegir un macho de roscar Compare estilos de flautas, revestimientos y geometrías de machos de roscar para poder seleccionar la herramienta adecuada para entre 2 y 56 agujeros en cualquier material. Esta guía explica los factores de selección que afectan la calidad de la rosca y la vida útil de la herramienta. | Cómo instalar inserciones roscadas de metal Un tutorial paso a paso sobre la instalación del inserto de rosca de alambre, incluido el tamaño de la broca, el roscado y la profundidad de inserción. Este es el compañero práctico para cualquier trabajo de reparación de hilos 2-56. |
Ambas guías están escritas por nuestros ingenieros con experiencia en plantas de producción en aplicaciones automotrices, aeroespaciales y ferroviarias. También puede explorar nuestras páginas de productos para insertar roscas, herramientas de instalación y grifos para ver los componentes exactos disponibles para acuerdos de suministro a gran escala.


